
04
OCT
精密塑膠製造流程指的是從產品圖面設計到量產出貨之間,經過設計評估、模具開發、試模修正、量產驗證四大階段的完整作業程序,一般需要 6 到 12 週才能走完整個流程。很多品牌商第一次接觸這個領域時,常常以為下單、開模、等貨就好,結果中間卡在試模修正環節反覆拉鋸,時程一延再延。
說真的,這種狀況我們在業界看多了,問題往往不是出在廠商技術不好,而是雙方對流程的認知落差太大。這篇文章就把整個流程拆開來講,每個步驟該做什麼、該檢查什麼、該問對方什麼問題,讓你下次跟模具廠或代工廠對談時,不會只能被動聽對方講。
精密塑膠製造流程可以拆成五個明確階段:圖面評估、模具設計、模具加工、試模修正、量產驗證。每個階段都有明確的交付物,也都有可能卡關的地方。品牌商如果能在送件前就先搞懂這五個階段的邏輯,溝通效率會差很多。
圖面評估是整個流程的起點,模具廠會針對客戶提供的 2D 圖或 3D 檔案進行可製造性檢視,常見的檢查項目包含壁厚是否均勻、有沒有倒勾結構、脫模角度夠不夠。這個階段如果沒做足,後面開模下去才發現設計有問題,修改成本會比在圖面階段修改高出好幾倍。
模具設計階段則是把產品圖轉換成實際的模具結構,決定澆口位置、流道設計、冷卻水路設定,這些細節會直接影響後續成品的翹曲與縮水狀況。模具加工則進入實際的 CNC 加工、放電加工(EDM)、拋光等工序,一般中小型精密模具的加工時間約落在 3 到 6 週,實際天數會依模具複雜度、穴數多寡而有所不同。
模具加工完成後進入試模階段,這時候才會第一次看到實際成品,也是整個流程中最容易被低估難度的環節。試模出來的首件通常不會一次就符合公差要求,需要反覆調整射出參數、修正模具細節,直到尺寸穩定落在公差範圍內。量產驗證則是確認模具在連續生產狀態下,品質是否能維持一致,這一步如果跳過,量產後才發現良率不穩,損失會更大。
精密塑膠製造的真正難點不在開模,而在讓每一模都長得一樣。
DFM(Design for Manufacturability,可製造性設計)評估是整個精密塑膠製造流程中最容易被忽略、卻最能節省後續成本的一步。這個階段的任務是在開模之前,先找出設計上可能導致成型困難或品質不穩的因素,提早修正。
壁厚不均是精密塑膠件最常見的設計缺陷,厚薄差異過大會導致冷卻速度不一致,進而產生縮水、翹曲、表面凹陷等問題。一般建議壁厚差異控制在原始壁厚的 25% 以內,若產品結構上無法避免厚薄落差,模具廠通常會建議加入肋條補強或調整澆口位置來分散應力。倒勾與側向扣位結構也是檢查重點,這類結構需要額外的滑塊或斜頂機構才能順利脫模,會增加模具複雜度與成本,設計階段如果能提早評估替代方案,往往能省下不少預算。
材料特性會直接影響模具設計參數,例如 ABS、PC、PP 這幾種常見工程塑膠的收縮率各不相同,模具尺寸必須依材料收縮率預先放大補償,否則成品尺寸會與圖面產生系統性偏差。脫模角度則建議依產品深度與材料特性設定在 0.5 度到 3 度之間,角度不足會導致脫模困難、產生拖痕甚至變形。這個階段如果有經驗的工程師介入,通常能在圖面上就先標出潛在風險點,而不是等到試模才發現問題。
DFM評估不是走過場的形式審查,而是決定後續要修幾次模的關鍵環節。圖面階段多花一週討論,往往能省下試模階段兩到三次的修模週期。
精密塑膠製造在模具開發階段,品牌商通常會面臨幾種不同的合作模式選擇,每種模式在時程、成本、品質掌控度上各有取捨。了解這些差異,才能依產品需求選出適合的合作方式。
自建模具代表品牌商自己尋找模具廠開模,再另外尋找射出成型廠生產,這種做法的優點是品牌商對模具所有權與規格掌控度較高,缺點是模具廠與成型廠之間若溝通不順,容易在試模階段互相推諉責任。一條龍代工模式則是由同一家廠商負責模具設計、開模、試模到量產,溝通成本較低,品質責任歸屬也比較清楚,這也是近年中小型品牌商較常選擇的模式。
模具依使用壽命與精密度可分為原型模、生產模、長壽命模具等不同等級,選擇哪一種取決於產品的預期產量與生命週期。
| 比較項目 | 原型模(打樣模) | 標準生產模 | 長壽命精密模 |
|---|---|---|---|
| 適用產量 | 幾十件到數百件 | 數千到數萬件 | 數十萬件以上 |
| 模具材質 | 鋁合金或軟鋼 | 中硬度模具鋼 | 高硬度模具鋼並做熱處理 |
| 開發時程 | 約1-2週 | 約3-5週 | 約5-8週 |
| 公差穩定度 | 僅供外觀驗證,公差較寬鬆 | 可達一般工業公差標準 | 適合高精密、長期量產需求 |
| 參考費用 | 依官方公告 | 依官方公告 | 依官方公告 |
選擇哪一種模具等級,最終還是要回到產品的量產規劃。如果只是概念驗證或小量試銷,原型模就足夠;若確定要長期量產且對公差要求嚴格,直接投資長壽命精密模具反而能省下重複開模的隱性成本。
延伸閱讀:塑膠模具開發 SOP 全攻略:7 步驟實作流程教學
試模修正是精密塑膠製造流程中最花時間、也最考驗經驗的環節。這一步如果操作得當,能大幅縮短整體開發週期;操作不當,則可能讓一個原本該 8 週完成的專案拖到 16 週以上。
第一次試模(T1)的目的不是要做出完美成品,而是要取得基準數據,了解模具在實際射出狀態下的表現。這階段通常會射出 20 到 50 件樣品,送交全尺寸檢測,記錄每一個關鍵尺寸與圖面公差的落差。操作上建議先用保守的射出參數(較低壓力、較長冷卻時間)取得穩定樣品,再逐步調整找出最佳製程窗口,而不是一開始就衝高速、衝效率。
根據 T1 檢測報告,工程師會針對超出公差的尺寸進行模具修正,常見手法包含局部補焊加工、調整澆口大小、修正冷卻水路設定。修正後需要進行第二次試模(T2)複測,確認修正方向正確。精密塑膠件一般需要經過 3 到 5 次的修模複測循環,才能讓所有關鍵尺寸穩定落在公差範圍內,這個數字會依產品複雜度、公差要求嚴格程度而浮動。
當試模結果連續兩次都符合公差要求後,才能進入首件檢驗報告(First Article Inspection, FAI)的製作階段。這份報告會完整記錄每一個關鍵尺寸的實測值、公差範圍、檢測設備與方法,是品牌商驗收模具是否可以量產的正式依據。沒有這份報告就直接量產,等於是在沒有品質基準的狀態下生產,後續若出現批量尺寸異常,也很難追溯問題根源。
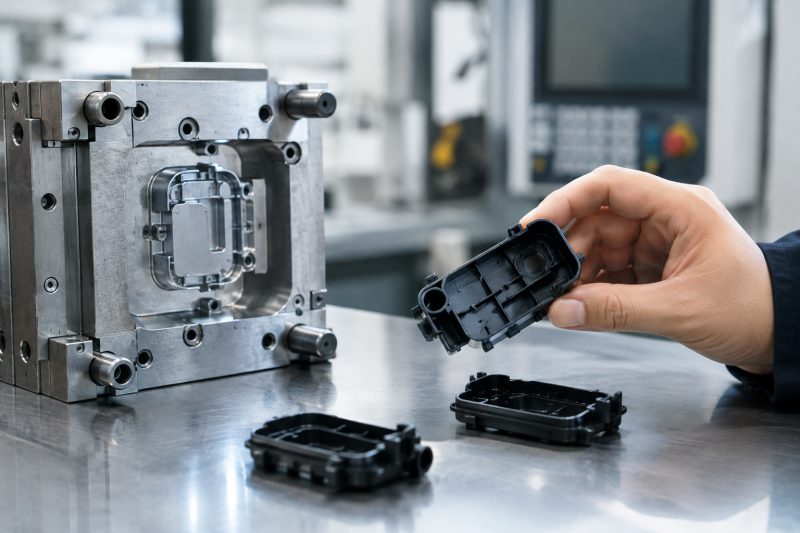
某個中小型電子品牌曾經因為急著趕上展會檔期,在模具廠提出試模只跑一次就要求直接量產的要求下,硬是壓縮了修模流程。結果量產一批貨之後,才發現外殼接合處有輕微翹曲,整批產品組裝良率只有六成左右,最後得停工回頭修模,反而比原本規劃的時程多花了將近一個月。這種情況在業界其實不算少見,問題的根源往往是對試模流程的必要性認知不足。
跳過複測直接量產是最典型的錯誤,許多品牌商因為時程壓力,看到第一次試模結果「差不多」就急著下量產訂單。但射出成型的公差穩定度需要透過多次複測才能驗證,單次試模的樣品可能受到當天環境溫濕度、原料批次等變因影響,無法代表量產時的真實狀況。
另一個常見問題是忽略原料批次差異對成品的影響。即使是同一款塑膠原料,不同批次之間的流動性、收縮率仍可能有些微落差,如果試模時用的原料批次跟量產時不同,卻沒有重新驗證,就可能出現試模時公差正常、量產時卻超標的狀況。正確做法是在下量產訂單前,確認原料供應商與批號是否與試模時一致,若不一致則建議重新進行小批量驗證。
試模階段省下的每一次複測,都可能變成量產後的整批報廢。精密塑膠製造沒有捷徑,只有扎實的驗證流程。
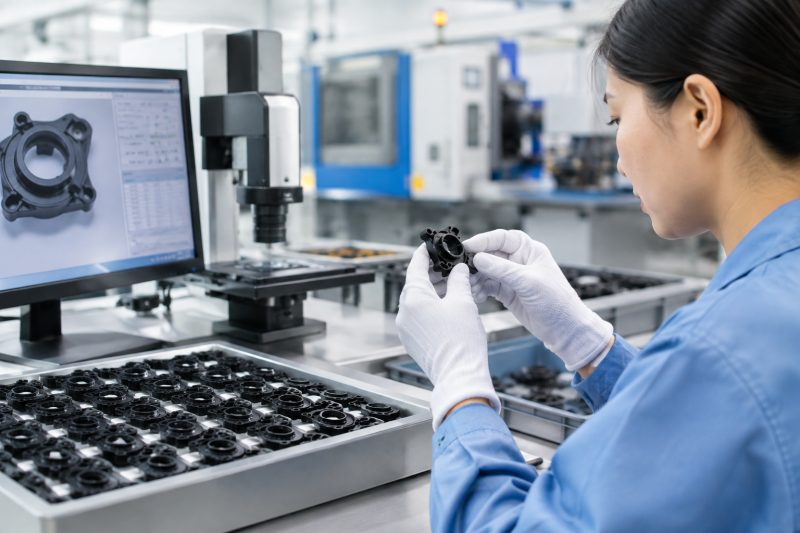
量產驗證通過之後,精密塑膠製造流程並不是就此結束,進入量產階段還需要建立一套持續運作的品管機制,確保每一批、每一模的品質都維持一致,而不是只在試模階段把關一次就放任不管。
量產階段的抽樣檢驗通常會依據產品的關鍵程度設定不同的抽樣比例,一般工業用件常參考國際通用的抽樣檢驗標準(如 AQL 制度)來決定每批次該抽檢多少件、允收不良率上限為何。精密度要求較高的零件,建議提高抽樣比例,甚至針對關鍵尺寸採取全檢,而非單純依賴統計抽樣。
模具在長期量產過程中會有自然磨損,澆口、頂針孔、分模線等部位是常見的磨損熱點。建立模具維護紀錄,定期檢查模具狀態、記錄每次保養內容與使用模次,能有效延長模具壽命,也能提早發現磨損導致的尺寸飄移,避免等到成品不良率上升才察覺模具已經需要維修。
建立完整的批次追溯機制,記錄每批產品對應的原料批號、生產日期、檢驗報告,一旦後續出現客訴或品質異常,才能快速定位問題範圍,而不是整批貨都要重新檢查。這套機制對於外銷歐美市場、需要符合特定法規要求的品牌商而言,更是不可或缺的基本配備。
量產不是流程終點,而是品質管控真正開始的地方。
精密塑膠製造的技術環境這兩年持續在變化,幾個方向值得品牌商在規劃新專案時一併考慮進去,而不只是停留在傳統的開模生產思維。
模流分析(Mold Flow Analysis)軟體過去主要用在大型精密模具專案,近兩年隨著軟體成本下降與操作門檻降低,中小型模具廠也開始普遍採用。透過模流分析,工程師能在實際開模之前,先用電腦模擬預測熔膠填充狀況、冷卻時間、可能的縮水翹曲位置,提早在設計階段就調整澆口位置與流道設計,能有效減少後續試模的修正次數。
隨著品牌商對產品永續性的要求提升,回收料(PCR, Post-Consumer Recycled material)與生質塑膠在精密零件上的應用比例逐漸增加。不過這類材料的流動性與收縮率通常與全新料有落差,模具設計與射出參數都需要重新驗證,不能直接套用原本針對全新料開發的製程參數。
傳統的人工量測在精密件檢驗上耗時又容易有誤差,近兩年自動化光學檢測(AOI)與三次元量測設備在中小型代工廠的導入比例持續提升,能在更短時間內完成更高密度的尺寸檢測,也降低人為判讀誤差的風險。這對於需要大量首件檢驗與批次抽檢的精密塑膠製造流程而言,是相當實際的效率提升方向。
延伸閱讀:工程塑膠零件完整指南:定義、材質選用與量產流程
以下整理品牌商在評估精密塑膠製造合作時,最常提出的幾個實務問題,提供具體的判斷方向。
這個問題沒有單一答案,取決於產品複雜度與公差要求嚴格程度。一般中等複雜度的產品,從開模到量產驗證通過,大約需要 6 到 10 週;若產品結構複雜、公差要求嚴苛,或原料批次驗證需要額外時間,時程可能拉長到 12 週以上。建議在專案初期就跟合作廠商確認詳細的時程規劃表,並預留緩衝時間因應修模。
可信的試模報告應該包含完整的檢測項目清單、每個關鍵尺寸的實測值與公差範圍、使用的檢測設備型號,以及檢測人員簽核紀錄。若廠商提供的報告只有籠統的「合格」結論、沒有具體數據,建議要求補充完整檢測數據,必要時也可以自行委託第三方檢驗單位進行覆核。
從設計評估、模具開發到量產品管,每個階段都需要對應的技術判斷。歡迎洽詢專業諮詢與報價,我們樂於協助釐清你的產品在流程規劃上該注意的細節。

一般中等複雜度的產品,從開模到量產驗證通過約需 6 到 10 週;若產品結構複雜或公差要求嚴格,可能拉長到 12 週以上。建議在專案初期就與合作廠商確認詳細時程,並預留修模的緩衝空間,避免因趕檔期而壓縮必要的驗證流程。
試模需要多次複測的原因是,單次試模樣品可能受到環境溫濕度、原料批次等變因影響,無法代表量產時的穩定狀態。精密塑膠件一般需要 3 到 5 次修模複測循環,才能讓所有關鍵尺寸穩定落在公差範圍內,跳過複測直接量產是常見的風險行為。
DFM(可製造性設計)評估是在開模前檢視產品設計是否適合量產的程序,重點包含壁厚均勻度、脫模角度、倒勾結構等項目。這個階段若做足,能提早發現設計缺陷並修正,避免等到試模階段才發現問題,省下的修模成本遠高於前期評估的時間投入。
是的,首件檢驗報告是品牌商驗收模具是否可量產的正式依據,內容應包含每個關鍵尺寸的實測值、公差範圍與檢測方法。沒有這份報告就直接量產,等於缺少品質基準,一旦後續出現尺寸異常,也難以追溯問題根源,建議將FAI列為量產前的必要交付文件。
公差標準應依產品的功能需求與組裝精密度來訂定,而非統一套用單一標準。高精密需求的零件(例如需要緊密組裝的電子外殼)公差範圍會比一般外觀件嚴格許多,建議在設計階段就與模具廠討論實際可達成的公差範圍,避免訂出廠商技術上難以穩定達成的規格。
回收料的流動性與收縮率通常與全新料有落差,若直接套用原本針對全新料開發的射出參數,可能出現尺寸偏差或外觀瑕疵。建議在使用回收料或生質材料前,重新進行模流分析與小批量試模驗證,確認製程參數調整後能維持原本的公差與外觀要求。
 廣太塑膠