
19
SEP
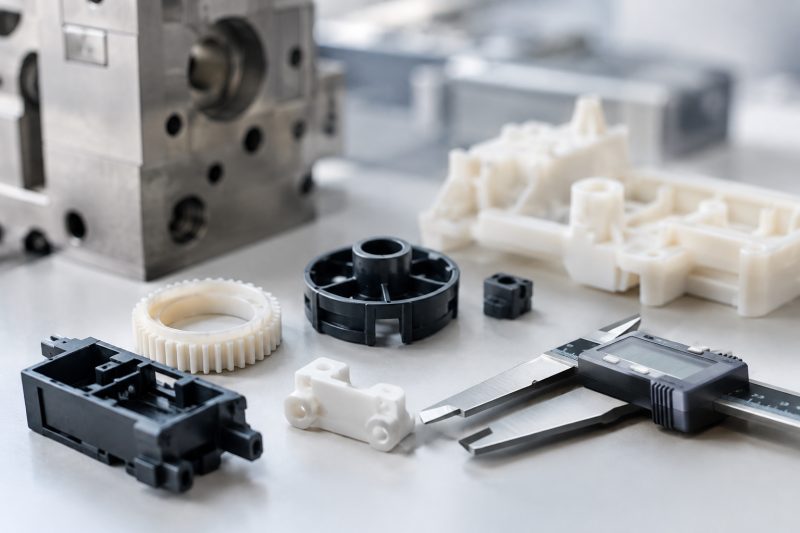
精密塑膠製造是指將塑膠零件的尺寸公差控制在正負0.01至0.05毫米之間的高精度生產技術,適用於電子連接器、醫療器材、光學鏡片座等對尺寸穩定性要求嚴苛的產品。這個公差範圍聽起來很抽象,換個方式理解會比較清楚:一根頭髮的直徑大約是0.05至0.08毫米,也就是說,精密塑膠製造要求的誤差範圍,可能比一根頭髮還細。這也是為什麼一般民生用品的塑膠射出(例如收納盒、玩具外殼)跟精密塑膠製造,在製程管控的嚴謹度上完全不是同一個等級。
一般民生用品的公差要求通常落在正負0.1至0.3毫米之間,模具製作與生產管理相對寬鬆,即使有些微誤差,組裝時靠外力硬壓、加墊片,或消費者根本感覺不出來,都還能接受。但精密塑膠製造的應用場景不一樣:電子連接器要跟另一個公母端精準對接,公差太大可能導致接觸不良;醫療器材可能要通過法規驗證,尺寸誤差牽涉到使用安全;光學鏡片座則影響到光學元件的對焦精度,差一點點成像就模糊。這些場景都無法容許「大概對得上就好」的心態。
如果你正在為新產品尋找代工夥伴,或是第一次接觸模具開發流程,可能已經被「公差」「射出成型」「模流分析」這些名詞搞得有點暈頭轉向。這很正常。精密塑膠製造牽涉的技術層面確實比一般民生用品的塑膠射出來得複雜,牽一髮動全身:模具設計差一點,成品可能整批報廢;材料選錯,可能過幾個月就脆化斷裂。這篇文章會從最基礎的定義開始,一路談到實務上的流程細節與常見誤區,幫助你在跟代工廠或模具廠溝通時,能問對問題、聽懂對方在講什麼。
不是所有塑膠零件都需要走精密製造這條路,畢竟精密製造在模具成本、材料選用、檢驗流程上都會比一般射出成型來得高。在決定要不要導入之前,可以從以下三個面向做初步評估,避免花了不必要的成本,也避免該做精密控管卻沒做,導致產品出問題。
如果你的塑膠零件需要跟其他零件(不論是塑膠件、金屬件或電子元件)精準組裝,例如卡榫要卡得剛剛好、螺絲孔位要對齊、外殼要跟另一半殼體無縫密合,這類產品通常就需要精密塑膠製造的公差控管。判斷的簡單方式是:如果組裝時需要「敲一敲」「用力壓一下」才能裝上去,或是裝上去之後會鬆動、有縫隙,這代表公差控制可能不夠精確,長期使用下來容易產生異音、鬆脫甚至結構性問題。
醫療器材、部分電子產品、食品接觸容器等,往往需要通過特定法規驗證才能上市銷售。這類驗證流程通常會對尺寸穩定性、材料安全性有明確要求,如果零件公差不穩定,同一批產品可能有些通過驗證、有些不通過,這會拖慢整個產品上市時程,也增加驗證成本。如果你的產品屬於這類需要法規把關的品項,導入精密塑膠製造幾乎是必要條件,而不是選配。
良率是另一個關鍵判斷點。如果你的產品對外承諾的品質標準,或是內部訂定的良率目標高於99%,代表允許出錯的空間非常小。一般射出成型製程如果沒有搭配精密的模具設計與製程監控,良率很難穩定維持在這麼高的水準,尤其是量產規模拉大之後,模具磨損、材料批次差異、環境溫濕度變化都可能造成尺寸飄移,進而拉低良率。如果良率要求嚴苛,代表整個製造流程都需要用精密製造的規格去把關,而不只是靠事後的品管挑揀。
這三個面向可以合併評估,不必三項都符合才算需要精密塑膠製造,只要有一項明確符合,通常就值得認真考慮導入相關的製程與品管規格。
了解精密塑膠製造的定義與導入時機之後,接下來要談的是實際的流程。跟代工廠或模具廠溝通時,如果能對每個階段有基本概念,會比較容易聽懂對方在講什麼,也能更早發現潛在的問題。
在正式開模之前,多數專業的模具廠或代工廠會先進行可製造性評估,也就是檢視產品設計圖是否適合用射出成型的方式量產。這個階段常見的討論重點包括壁厚是否均勻(壁厚差異過大容易造成冷卻速度不一致,進而產生翹曲變形)、有沒有不必要的尖角或死角(可能造成應力集中或脫模困難)、以及公差標示是否合理(標示過緊的公差可能大幅拉高模具製作與檢驗成本,卻不見得是產品實際需要的精度)。這個階段花時間討論清楚,可以避免後續開模之後才發現設計不合理,導致重新修模或報廢重做。
模流分析是精密塑膠製造中相當關鍵的一個步驟,就是透過電腦模擬,預測熔融塑膠在模具內流動、冷卻、收縮的過程,藉此提前發現可能的成型缺陷,例如縮水、翹曲、熔接線位置不理想、氣泡等問題。對精密塑膠製造來說,模流分析的意義不只是「減少缺陷」,更重要的是幫助工程師預先估算材料收縮率,進而調整模具尺寸,讓成品冷卻定型後能落在要求的公差範圍內。如果跳過這個步驟直接開模,很可能要等到試模之後才發現尺寸不對,屆時修模的成本與時間都會比事前模擬高出許多。
材料選用是精密塑膠製造中容易被輕忽,卻影響深遠的一環。不同的工程塑膠(例如PC、POM、PEEK等)在強度、耐熱性、耐化學性、收縮率、長期尺寸穩定性上各有差異,選錯材料可能導致產品在特定使用環境下(例如高溫、潮濕、接觸特定化學品)出現脆化、變形、甚至斷裂的狀況,即便當初出廠時的公差完全符合規格。
判斷材料是否合適,除了看基本的物理特性數據表之外,也建議了解該材料在類似應用場景下的實際使用經驗,並確認材料的收縮率是否已經納入模具設計的考量中。材料選用不是單純比價格高低,而是要回頭對照產品的使用情境與壽命要求去做判斷。
模具製作完成後,會先進行試模,產出少量樣品進行首件檢驗。這個階段的重點是確認實際成型出來的零件是否符合圖面公差要求,如果有落差,會回頭調整模具(例如修改澆口位置、調整冷卻水路、微調模穴尺寸)或調整成型參數(例如射出壓力、保壓時間、模溫),直到樣品穩定符合規格為止。首件檢驗做得確實與否,直接影響量產階段的良率,這個階段值得花時間反覆確認,而不是急著跳過進入量產。
進入量產之後,精密塑膠製造仍然需要持續的製程監控,而不是模具做好就一勞永逸。常見的監控重點包括定期抽驗成品尺寸、監測模具的磨損狀況、追蹤不同批次原料的一致性,以及留意生產環境的溫濕度變化是否影響成型穩定度。量產規模越大,越需要有系統性的抽驗機制,才能及早發現尺寸飄移的趨勢,在良率明顯下滑之前就先介入調整,而不是等到客訴或大量報廢才發現問題。
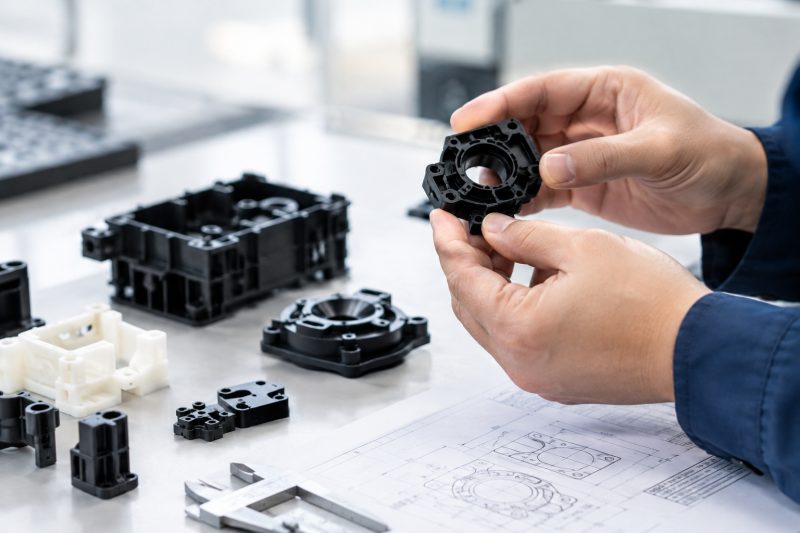
在實務溝通中,有幾個常見的誤區值得特別留意,這些狀況往往是導致專案延宕、成本超支或成品品質不穩定的主要原因。
有些人在設計圖面時,會傾向把所有尺寸的公差都標得很緊,覺得這樣比較保險。但公差越緊,模具製作與檢驗的難度與成本就越高,如果零件本身的功能並不需要這麼高的精度,這樣的標示只是徒增成本,卻沒有帶來實質效益。比較務實的做法是,針對真正影響組裝配合或功能表現的關鍵尺寸標示較緊的公差,其他非關鍵尺寸則可以放寬,這樣可以把資源集中在真正重要的地方。
不同的塑膠材料收縮率不同,即使是同一種材料,不同廠牌、不同批次也可能有些微差異。如果模具設計時沒有把收縮率精確納入計算,或是後續更換材料供應商卻沒有重新確認收縮率,都可能導致成品尺寸跟原本設計的公差範圍產生落差。這也是為什麼在精密塑膠製造中,材料的一致性管理跟模具設計同樣重要,兩者是互相搭配的關係,不能只顧一邊。
試模階段如果第一次就順利做出符合公差的樣品,固然是好事,但這不代表可以立刻放心進入大量量產。試模的產量通常很小,模具在低次數運轉下的表現,跟連續大量生產、模具持續受熱受壓的狀況可能不完全一樣。比較保守的做法是,在正式大量投產前,先進行一次小批量的試產驗證,觀察模具在較高次數運轉下是否仍能維持穩定的尺寸表現,再決定是否放大到全面量產規模。
有些專案會把品質控管的重心全部放在成品的事後檢驗上,認為只要抽驗把關夠嚴格,就能確保出貨品質。但對精密塑膠製造來說,事後檢驗只能挑出已經發生的問題,無法從源頭預防問題發生,如果良率本身不穩定,光靠事後挑揀,成本會越墊越高,長期來看並不划算。比較有效的做法是把品管觀念前置到設計與模具開發階段,透過可製造性評估、模流分析、首件檢驗等步驟,從源頭降低不良發生的機率,事後檢驗則作為最後一道把關,而不是唯一的把關手段。
如果你是第一次接觸精密塑膠製造,跟廠商溝通時,可以透過幾個具體的問題,快速掌握對方的專業程度與這個專案可能遇到的關鍵環節。
首先,可以詢問對方針對你的產品設計,是否會先進行可製造性評估與模流分析,還是直接依圖開模。如果對方跳過這些前期評估步驟,直接開模,代表後續發現設計問題時的修正成本可能會比較高,這點需要事先有心理準備。
其次,可以詢問對方對於關鍵尺寸的公差控管方式,例如會用什麼檢驗設備確認公差,以及量產過程中會用什麼頻率進行抽驗。這個問題可以幫助你判斷對方是否真的有一套系統性的品管流程,而不只是憑經驗判斷。
第三,針對材料選用,可以詢問對方推薦的材料是基於什麼考量,是否有考慮到產品實際的使用環境(溫度、濕度、化學品接觸等),以及材料的收縮率數據來源是否可靠。這能幫助你確認對方是真的針對你的產品需求做評估,而不是套用固定的材料選擇模板。
最後,可以詢問試模與首件檢驗的流程,包括如果首件檢驗發現尺寸不符合規格,對方通常會怎麼調整、大概需要多少時間與成本。這個問題能幫助你提前預估專案的時程風險,避免到了量產前才發現進度大幅落後於原本規劃。
精密塑膠製造涵蓋設計評估、模流分析、材料選用、試模驗證到量產監控等多個環環相扣的步驟,任何一個環節出現疏漏,都可能反映在最終成品的尺寸穩定度與良率表現上。對於第一次接觸這個領域的人來說,不需要一開始就精通每個技術細節,但了解整體流程的邏輯,並且知道在哪些關鍵節點該提出什麼問題,就能大幅降低跟廠商溝通時的資訊落差,也能更早發現專案中潛在的風險。
回到最初的判斷準則:如果你的產品涉及精密組裝配合、需要通過法規驗證,或是良率要求高於99%,這些都是值得認真評估導入精密塑膠製造的訊號,接下來就是找到能在設計、模具、材料、品管各環節都提供扎實把關的合作夥伴,一起把產品從圖面精準地做到實際成品上。

 廣太塑膠