
15
SEP
塑膠模具開發是將產品設計圖轉化為可重複量產塑膠零件的完整工程流程,涵蓋設計、鋼材加工、試模與驗證等階段,一般中小型模具開發週期約 4 到 12 週,費用則依複雜度從數萬元到數百萬元新台幣不等。對於第一次接觸這個領域的品牌商或設計團隊來說,這串流程聽起來像是一套黑盒子作業,圖紙送進去,某天就變出一批一模一樣的塑膠零件,中間到底發生了什麼事,很少人真正搞懂。
坦白講,這正是許多產品開發卡關的地方。設計師畫出漂亮的 3D 模型,工程師覺得結構沒問題,但送到模具廠報價時卻被退回來,理由是「這個角度沒辦法脫模」或「壁厚不均勻會縮水」。這種來回修改如果發生在開模之後,代價可能是重新加工鋼材,甚至整套模具報廢。
與其事後補救,不如一開始就建立正確的知識框架,知道整個開發流程每個階段在做什麼、該注意什麼、大概要花多少錢跟時間。這篇文章會從最基礎的定義開始,一路談到實務上常被忽略的細節,幫助初次接觸這個領域的讀者,少走一些冤枉路。
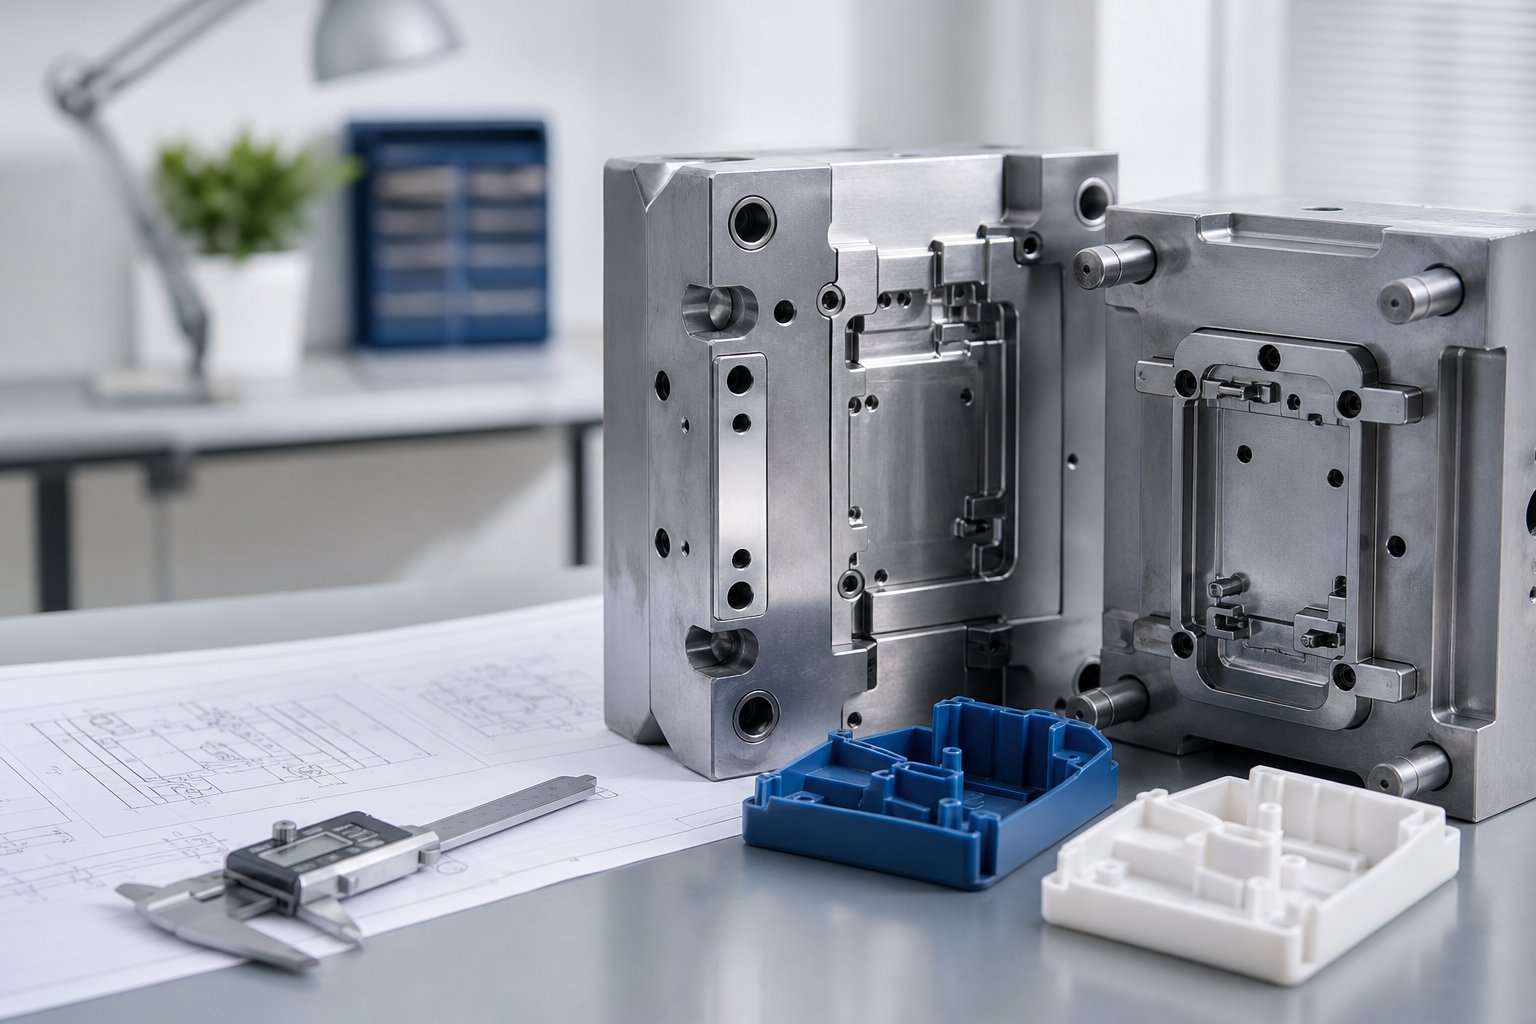
塑膠模具開發指的是根據產品設計需求,設計並製造出一套能夠透過射出成型量產塑膠零件的金屬模具,過程包含產品分析、模具結構設計、鋼材加工、試模調校與量產驗證。這套模具通常以鋼材(常見 P20、H13、NAK80 等)加工而成,內部刻出與產品外型相反的模穴,射出成型機將融化的塑膠原料注入模穴,冷卻固化後開模取出零件,就完成一次成型週期。
很多人會把「模具開發」和「射出成型」混為一談,但這其實是前後兩個階段。模具開發是「造工具」的過程,射出成型則是「用這個工具生產零件」的過程。打個比方,模具開發像是打造一副專屬的餅乾模型,射出成型則是拿這副模型持續壓出一片片餅乾。沒有模具,射出成型機再厲害也生產不出特定形狀的零件;而模具設計得好不好,直接決定了後續量產效率、良率跟零件品質。
一套完整的塑膠模具,基本上由公模(前模)與母模(後模)組成,中間夾著模穴。除此之外還有幾個關鍵系統:澆注系統(負責讓塑膠原料流入模穴)、冷卻系統(控制模具溫度、影響成型週期)、頂出系統(把成型好的零件從模具內推出)、排氣系統(讓模穴內空氣在射出時順利排出,避免產生氣孔或燒焦痕)。這些系統的設計品質,會直接反映在成品的外觀與尺寸穩定度上,也是模具開發過程中最需要工程經驗判斷的部分。
塑膠模具開發要怎麼進行?整套流程大致可拆成七個階段:需求確認、產品設計檢討(DFM)、模流分析、模具設計、鋼材加工、試模驗證、量產交付。以下逐步說明每個階段實際在做什麼。
開發流程的第一步不是畫模具圖,而是釐清產品需求。模具廠工程師會跟品牌方確認幾個關鍵資訊:年產量預估、材質選用(PP、ABS、PC、POM 等)、外觀要求(是否需要噴漆、電鍍、絲印)、精度公差要求,以及交期期望。
接著進入 DFM(Design for Manufacturability,可製造性設計)檢討,工程師會逐一檢查產品圖面是否有脫模角度不足、壁厚不均、肋骨太厚導致縮痕、倒扣結構需要滑塊等問題,並提出修改建議。這個階段做得紮實,能大幅減少後續開模後才發現設計缺陷的風險。
模流分析(Mold Flow Analysis)是透過軟體模擬塑膠熔膠在模穴內的流動狀況,提前預測可能出現的縮水、翹曲、熔接線位置與充填不平衡等問題。這一步的價值在於,把可能發生的缺陷留在設計階段解決,而不是等鋼材都加工完了才發現零件會變形。模流分析結果會回饋到模具設計,工程師據此決定澆口位置、流道尺寸與冷卻水路設定,才會正式進入 2D/3D 模具結構設計圖繪製。
模具設計圖確認後,進入實際加工階段,包含 CNC 加工、放電加工(EDM,用於複雜曲面或深窄溝槽)、研磨拋光等工序,一套模具往往需要多台設備交互作業數週才能完成粗胚與精修。加工完成後進行組裝,接著就是試模(T0、T1、T2 等多次試模修正),確認尺寸、外觀、脫模順暢度都達標後,才會進入小批量試產與最終量產交付。整個流程走完,通常需要一個月到三個月不等,實際時間長短取決於模具複雜度與修改次數。
模具開發費用沒有一個統一的公式可以套用,因為影響價格的變數太多,包括模穴數量、模具鋼材等級、產品尺寸與複雜度、表面處理要求,以及模具預期壽命(開模次數)。以下用比較表格呈現常見的模具規格與其大致價格區間,方便讀者建立初步概念。
| 比較項目 | 簡易單穴模具 | 中複雜度模具(含滑塊) | 多穴精密模具 |
|---|---|---|---|
| 適用產品 | 結構簡單、無倒扣的小型零件 | 含側孔、倒扣結構的中型零件 | 高精度、多孔位、外觀件 |
| 模具鋼材等級 | 一般碳鋼或 P20 | P20 或 718 級模具鋼 | NAK80 或 H13 等高階鋼材 |
| 開發週期 | 約 4 到 6 週 | 約 6 到 9 週 | 約 8 到 12 週以上 |
| 價格區間 | 依官方公告 | 依官方公告 | 依官方公告 |
模具開發費用可以拆解成幾個成本組成:鋼材成本(依重量與等級計價)、加工工時(CNC、放電加工的機台時數)、設計工時(工程師繪圖與模流分析時間)、試模與修模費用。一般來說,模穴數愈多、精度要求愈高、表面處理愈複雜(例如需要拉絲紋或皮革紋處理),開發費用就會隨之攀升。
模具開發真正貴的不是鋼材,是修模次數。
除了模具本身的開發費用,品牌方還需要考慮幾個容易被忽略的成本項目:試模所需的材料費、多次修模產生的額外工時費用、模具驗收後的維護保養費用,以及未來若需調整產品設計,改模所需的工程費用。有些模具廠會將試模費用內含在報價中,有些則另外計算,簽約前務必問清楚報價範圍,避免後續認知落差。
模具鋼材等級直接關係到模具壽命,也就是這套模具能承受多少次開模而不變形或磨損。一般碳鋼模具適合小批量或打樣用途,開模次數有限;P20 級鋼材可承受中等規模量產;若是年產量數十萬甚至上百萬件的長期量產需求,通常會建議選用 NAK80 或 H13 等高階鋼材,雖然初期投資較高,但分攤到每件產品的模具成本反而更划算。這也是為什麼估算模具費用時,不能只看開模當下的報價,還要一併考慮預期年產量與模具使用年限。
假設一個品牌團隊在開發一款電子配件外殼時,設計師直接沿用消費性外觀設計軟體畫出的模型送交模具廠報價,圖面上有好幾處垂直壁面完全沒有脫模角度,肋骨厚度接近外壁厚度的八成。這種情況在實務上並不少見,模具廠收到圖面後往往得退回要求修改,如果沒有在報價前就先做 DFM 檢討,等到鋼材開始加工才發現問題,修改成本會直線上升,甚至可能得報廢重做部分鋼料。
脫模角度不足是最常見的設計缺陷之一。塑膠零件冷卻收縮後會緊貼模具內壁,如果垂直面沒有適當的角度(一般建議至少 0.5 到 2 度,依材質與零件深度調整),開模時零件很容易刮傷、變形甚至卡在模具裡。壁厚不均勻則容易導致冷卻速度不一致,厚的地方冷卻慢,表面容易產生縮痕,嚴重時還會影響零件的結構強度。這類問題在設計階段就該由工程師檢查,而不是等試模時才發現。
另一個常見誤區是把模具開發當成單純的報價比較,只看誰的數字最低就下單。但模具開發牽涉到大量的經驗判斷,包括澆口位置怎麼選才不會留下明顯疤痕、冷卻水路怎麼設定才能縮短成型週期、遇到縮水問題時怎麼調整參數而不是直接怪罪材料。這些眉角沒有實務經驗很難處理得好,價格便宜但缺乏打樣與修模能力的廠商,往往在試模階段就會拖慢整體專案時程,最後算下來反而不划算。
為了省下模流分析的時間與費用,有些專案會選擇直接進入模具設計與加工。但模流分析能提前預測熔接線位置、充填不平衡、翹曲風險等問題,這些若等到鋼材加工完成才發現,修改難度與成本都會高出許多。對於外觀要求高或結構較複雜的產品,模流分析幾乎是必要的步驟,不建議為了省小錢而承擔後續更大的風險。
模具開發的黃金原則:問題發現得愈早,修正成本愈低。設計階段的一次檢討,往往能省下試模階段十倍以上的修改成本。
選擇模具廠是整個開發流程中最關鍵的決策之一,直接影響專案時程、品質與後續維護便利性。品牌方在評估合作對象時,可以從幾個面向切入:技術能力與設備、過往打樣與量產經驗、售後服務與改模彈性,以及溝通效率。
模具廠的技術能力可以從幾個具體指標觀察,例如是否具備完整的 CNC 加工與放電加工設備、是否有專屬的模流分析軟體與工程師、過去承接過的產品類型與精度等級是否與自身需求相符。若產品涉及精密電子零件或醫療器材相關應用,模具廠是否有相關產業經驗會是重要參考依據。
模具開發不是一次性交易,量產過程中難免會遇到需要微調模具的情況,例如客戶端要求調整產品尺寸、增加標誌刻字,或是因應材料供應變動需要修改澆口設計。這時候模具廠的回應速度與改模彈性,會直接影響量產的順暢度。建議在合作初期就確認售後服務範圍,包括模具保固期限、修模計價方式、模具儲存與交還機制等,避免日後產生爭議。
近年來模具產業在數位化工具的導入上有明顯進展,模流分析軟體的精準度提升,加上 3D 列印技術逐漸應用在打樣與快速原型階段,讓部分產品在正式開模前,能先用 3D 列印驗證結構可行性,減少開模後才發現設計問題的風險。
過去模流分析多半是大型模具廠或高單價專案才會使用的工具,近兩年隨著軟體授權方式與運算能力進步,中小型模具廠導入模流分析的門檻已大幅降低,愈來愈多專案在開模前就會進行至少一輪的模流模擬,這對降低試模次數、縮短開發週期有實質幫助。
隨著品牌方對於使用再生塑料或生質材料的需求增加,模具設計也需要因應調整,例如再生料的流動特性與原生料略有差異,可能需要重新評估澆口尺寸與冷卻參數。這代表模具開發不再只是單純的結構工程問題,也開始需要考慮材料永續性帶來的製程調整,這是 2026 年後產品開發團隊需要提前納入評估的面向。
模具開發正從純機械工程,走向材料與數位模擬並重的整合能力。
在實際跟客戶溝通的過程中,有幾個問題反覆出現,這裡整理出來一併說明,幫助讀者釐清一些常見的迷思。
可以,但修改的難易度與成本取決於修改內容。如果只是微調尺寸公差或增加簡單的補強肋,通常屬於局部修模,成本相對可控;但如果涉及澆口位置改變、模穴形狀大幅調整,甚至需要重新開設滑塊機構,修改成本可能接近重新開發一套新模具,這也是為什麼前期設計檢討如此重要。
不一定,市場上存在專門承接模具設計與加工的模具廠,也有從模具開發到後續射出成型量產一條龍服務的代工廠。對品牌方而言,選擇一條龍服務的優點是溝通介面單一、責任歸屬明確;若模具開發與成型代工分屬不同廠商,則需要特別留意模具交接時的驗收標準與規格文件是否完整。
對於第一次接觸模具開發的品牌方或設計團隊,建議在正式送件報價前,先完成以下幾類準備工作,能有效縮短前期溝通時間並降低後續變更的機率。
我們在協助品牌方規劃模具開發專案時,通常會建議在送件前就先完成上述檢討,這麼做雖然會讓前期準備時間拉長一些,但能大幅降低開模後才發現設計問題的風險,長遠來看反而更有效率。
回顧整個流程,塑膠模具開發從來不是「畫張圖、開個模」這麼單純的事。從需求確認、可製造性檢討、模流分析、結構設計,一路到鋼材加工與反覆試模,每一個環節都牽涉到工程判斷與經驗累積。對於初次接觸這個領域的品牌方來說,理解每個階段在做什麼、可能遇到哪些問題,會比單純比較報價數字更有幫助。
我們建議在專案啟動前,先花時間釐清產品需求與量產規模,並找到具備完整打樣經驗與售後服務能力的合作夥伴,這往往是決定專案能否順利推進的關鍵。若您正在規劃塑膠零件的開發專案,歡迎與我們的工程團隊討論產品圖面與需求細節,我們會依據實際情況提供評估建議與報價方向。
歡迎將您的產品圖面與需求提供給我們的工程團隊,我們會協助進行可製造性初步評估,並依據實際規格提供諮詢與報價方向。

塑膠模具開發時間通常落在 4 到 12 週之間,實際長短取決於模具複雜度、穴數與修模次數。簡易單穴模具最快約 4 到 6 週可完成,若是含滑塊結構或多穴精密模具,加上模流分析與多輪試模,往往需要 8 到 12 週甚至更長。若產品設計在前期已完成完整的可製造性檢討,通常能有效縮短後續修模所耗費的時間。
模具開發費用差異很大,主要取決於模具鋼材等級、穴數、複雜度與表面處理需求,簡易單穴模具與多穴精密模具的價差可能達到數十倍。實際報價需依產品圖面、材質與年產量規劃向模具廠索取正式估價單,本文表格中的價格區間請以廠商官方公告為準,不建議只用單一數字概估。
不是強制要求,但對於外觀要求高、結構較複雜的產品,強烈建議進行模流分析。模流分析能在開模前預測縮痕、翹曲、熔接線位置等問題,及早發現問題並調整設計,能大幅降低後續試模階段反覆修改的時間與成本,對整體專案效益通常是正向的。
可以修改,但難易度與費用取決於修改幅度。局部尺寸微調或增加簡單補強結構屬於小幅修模,成本相對可控;若涉及澆口位置改變或新增滑塊機構,修改成本可能接近重新開發一套模具。建議在設計定案前就做好完整檢討,減少開模後大幅修改的機率。
可以從幾個具體面向判斷,包括是否具備完整的 CNC 與放電加工設備、是否提供模流分析服務、過去承接的產品類型與精度等級是否符合需求,以及售後改模的回應速度。單純比較報價高低並不足以評估技術能力,建議實際了解對方過往的打樣與量產經驗。
模具鋼材等級直接影響模具壽命,也就是能承受多少次開模而不變形磨損。一般碳鋼適合打樣或小批量用途,P20 級鋼材適合中等規模量產,若年產量達到數十萬件以上,通常建議選用 NAK80 或 H13 等高階鋼材,雖然初期成本較高,但分攤到每件產品的模具成本反而更經濟。
 廣太塑膠