
02
OCT
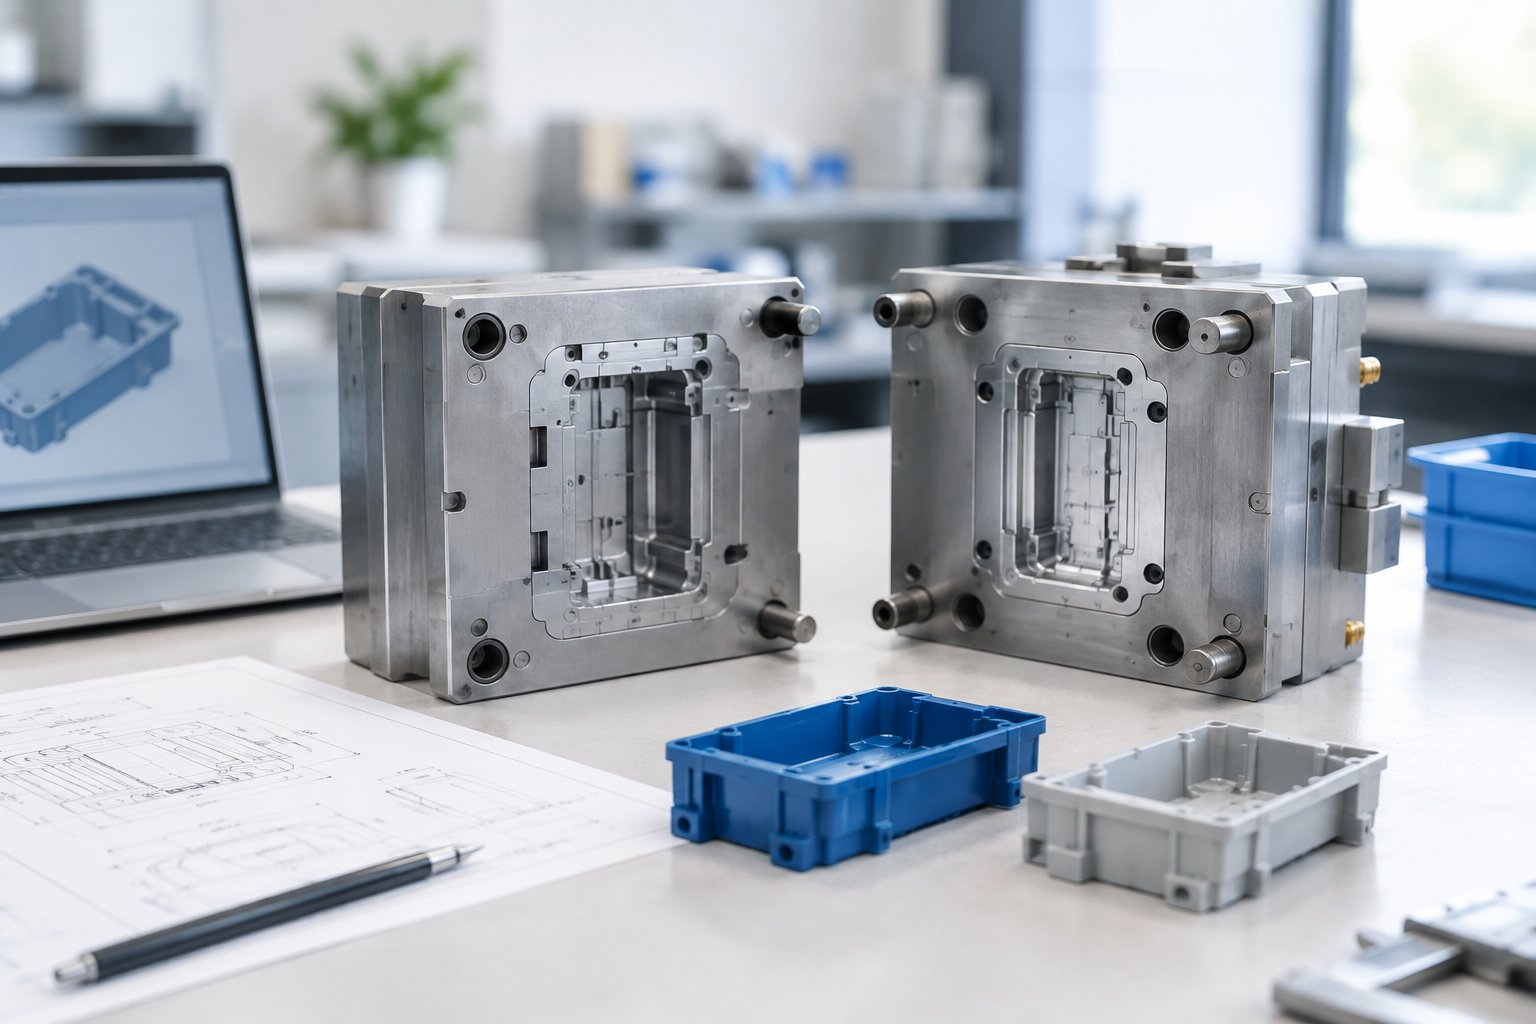
塑膠模具開發是指從產品 3D 圖面設計、模具結構規劃、CNC 加工、試模修正到量產驗收的完整製程,標準流程共 7 個步驟,一般需要 4 到 8 週才能完成並進入量產。很多品牌商第一次接觸這個領域時,常把開模想成「把圖交給工廠,等模具做好」這麼單純的事,結果真正進了案子才發現,中間藏著一堆決策點,每個決策都可能讓時程多拖兩週、預算多花十幾萬。這篇文章把整套流程拆成可操作的步驟,每一步該做什麼、該檢查什麼、常見的卡關點在哪裡,都用實際操作邏輯說清楚,讓負責開發案的工程師或採購,能照著流程逐項對照,不會在跟工廠溝通時一問三不知。
開模前的第一個動作不是畫模具圖,是先確認產品圖能不能做。這個階段叫 DFM 審查,全名 Design for Manufacturability,簡單講就是工程師拿到產品 3D 圖後,要逐一檢查壁厚是否均勻、肋條高度比例合不合理、有沒有倒勾結構會卡模、公差標示是否符合射出成型的物理限制。
壁厚不均勻是塑膠件最容易出現縮水、翹曲的原因。實務上的檢查方式,是用 3D 軟體的壁厚分析工具(像 SolidWorks 的 Thickness Analysis 或 Creo 的類似功能)跑一次全圖掃描,標出厚薄差異超過 30% 的區域。
常見工程塑膠件的建議壁厚落在 1.5mm 到 3mm 之間,肋條高度最好控制在對應壁厚的 2.5 到 3 倍以內,肋條厚度則建議是主體壁厚的 50% 到 60%,超過這個比例很容易在肋條根部出現縮痕。
拔模角(Draft Angle)是指產品側壁要有一定斜度,才能讓成品順利從模具中脫出。一般外觀面建議至少 1 度到 2 度,有皮紋處理的表面則需要更大角度,通常要 3 度以上才不會刮傷。如果圖面上出現垂直於開模方向的卡榫或倒鉤,就得評估是否需要加裝滑塊(Slide)或斜頂機構,這會直接影響模具結構複雜度與報價。這個階段花的時間雖然看起來是「紙上作業」,但省下的是後面動輒數萬元的修模費用。
開模前沒做 DFM 審查,等於是把修模費用預先埋進專案裡。
延伸閱讀:塑膠射出成型完整指南:原理、流程與模具設計入門模流分析(Mold Flow Analysis,簡稱 CAE 模流分析)是在模具實際開始加工前,用軟體模擬塑膠熔膠在模穴內的流動狀況,提前找出可能的缺陷位置。這一步能不能跳過?理論上可以,但實務上建議不要跳,因為模具一旦加工完成,要改澆口位置或流道結構,成本比修改軟體參數高出許多倍。
填充分析(Filling Analysis)模擬的是熔膠從澆口進入模穴、逐漸填滿整個產品空間的過程,重點看的是「流動波前」是否均勻、有沒有產生困氣(Air Trap)或熔接線(Weld Line)落在外觀面或結構強度要求高的位置。
保壓分析(Packing Analysis)則接著看保壓階段的壓力分布,判斷哪些區域容易因為保壓不足而產生縮水。常用的模流分析軟體包括 Moldflow、Moldex3D,這些工具能輸出壓力分布圖、溫度分布圖,工程師依據這些圖面調整澆口位置、流道尺寸、冷卻水路設定。
翹曲分析(Warpage Analysis)模擬的是成品脫模冷卻後的變形狀況,這對薄殼件、平面度要求高的產品特別重要。分析結果通常會標示 X、Y、Z 三軸的變形量,如果預測變形量超過產品圖公差要求,就得回頭調整壁厚設計或冷卻水路設定,而不是等開模後才用修模的方式硬改。這一步的輸出報告,建議開發團隊要求工廠提供書面版本存檔,作為後續試模比對的基準。
模流分析不是選配服務,是降低後續修模成本最直接的投資,建議預算中務必編列這個項目。
根據維基百科對射出成型的說明,這項製程本質上涉及高壓、高溫熔膠在模穴中的複雜流動行為,這也是為什麼模流分析在精密零件開發中逐漸成為標準配備的原因。
模流分析數據出來後,接下來是把模具的實際結構畫出來,包括模座、模仁、頂出機構、冷卻水路、滑塊或斜頂等設計。這個階段最常被問到的問題是「鋼材要選哪一種」,答案取決於量產數量、產品精度要求與預算三者的平衡。
| 比較項目 | P20 預硬鋼 | NAK80 | S136 不鏽鋼 |
|---|---|---|---|
| 適用壽命 | 約 10-30 萬模次 | 約 30-50 萬模次 | 約 50 萬模次以上 |
| 加工難易度 | 較易加工,成本較低 | 鏡面拋光效果佳 | 耐腐蝕性佳,適合透明件 |
| 適用產品 | 一般消費性產品、打樣 | 外觀件、高光澤需求 | 醫療件、食品接觸件、含腐蝕性添加劑材料 |
| 參考價格 | 依官方公告 | 依官方公告 | 依官方公告 |
冷卻水路設計得好不好,直接影響成型週期(Cycle Time)長短,進而影響量產階段的單價成本。常見做法是在模仁內部鑽設隨形冷卻水路,讓冷卻液盡可能貼近成品曲面分布,均勻帶走熱量。如果冷卻設計不良,某些區域冷卻速度不一致,容易造成翹曲或縮水,這些問題即使前面的模流分析做得再仔細,也可能因為實際加工時的水路位置偏移而產生落差,所以這個階段的圖面審查同樣重要。
延伸閱讀:射出成型代工新手完整指南:流程、費用與選廠重點模具結構圖確認後,進入實際加工階段。這個階段對品牌商來說通常是「黑箱」,因為不會到現場盯著機台看,但了解基本工序,至少在跟工廠討論交期延誤或品質爭議時,能問到重點。
模具鋼材進廠後,第一步是粗加工,先把大致的外型跟模穴輪廓切削出來,留下精加工的餘量。接著進入 CNC 高速切削,處理模穴的精細曲面與尺寸公差,一般精密件的公差控制在 ±0.05mm 到 ±0.1mm 之間。
如果產品有深窄溝槽或銳角結構,CNC 刀具無法進入的地方,就需要用放電加工(EDM,Electrical Discharge Machining)處理,透過火花放電的方式蝕刻出精細形狀,這也是為什麼複雜結構的模具加工時間往往比單純外型的模具長上許多。
模穴加工完成後需要拋光,拋光等級通常用砂紙目數或拋光等級代號表示,從霧面消光到鏡面等級都有,對應的是產品最終外觀需求。消光面產品的模穴通常做噴砂或蝕紋處理,鏡面光澤產品則需要經過多道手工拋光,拋光等級越高、耗費工時越長,這也是報價中容易被忽略但實際影響成本不小的一環。品牌商在提需求時,建議附上實體樣品或明確的表面處理標準(如 VDI 或 SPI 等級對照),避免跟工廠對「亮面」這個詞的理解產生落差。
假設一家做消費性電子配件的品牌商,第一次自行開模,模具加工完成後直接進行 T1 試模,拿到樣品後發現外觀有明顯縮痕與毛邊,於是要求工廠「重做模具」。這其實是對試模流程的誤解,也是新手常見的踩坑模式。
T1 是第一次試模,目的是驗證模具基本結構是否可行,不是驗證最終外觀品質。T1 階段出現縮痕、毛邊、充填不滿,多半是成型參數(射壓、保壓時間、模溫)還沒調整到位,而不是模具本身有結構性問題。正確的做法是先由成型工程師調整射出參數,觀察是否能改善,如果調參後問題依然存在,才需要進一步判斷是澆口位置、流道設計還是冷卻設定的問題,再評估修模方向。直接要求整副模具重做,不只浪費成本,也錯失了透過參數調整解決問題的機會。
另一個常見的失誤,是合約或報價單裡沒有明確約定「修模次數」與「修模標準」。業界常見的做法是一副模具包含 T1 到 T3 共三次試模修正的費用在報價內,超過三次才額外計費,但如果事前沒有白紙黑字寫清楚,雙方對「多少次算正常、多少次算超過」容易各說各話。建議在下單前,就把試模次數、每次修模的時間間隔(一般約 3-5 個工作天)、驗收標準(例如尺寸公差、外觀允收範圍)都寫進合約附件,減少後續爭議空間。
T1 試模的目的是驗證模具可行性,不是驗收最終品質,用錯誤的期待對待試模結果,只會拖慢整個開發時程。
試模修正到成品符合要求後,進入正式驗收階段,這一步要確認的不只是「東西長得對不對」,還包括模具本身能不能支撐後續長期量產。
驗收時除了用三次元量測儀(CMM)檢查關鍵尺寸是否落在公差範圍內,如果產品有組裝需求(例如需要跟其他零件卡扣、鎖螺絲),還要做實際組裝測試,確認公差疊加後不會造成組裝困難。對有結構強度要求的零件,建議額外安排跌落測試或應力測試,確認在實際使用情境下不會因為薄弱點而提早損壞。這些測試項目建議在開案初期就列入驗收清單,而不是等到量產後才發現問題,屆時模具修改成本會比開發階段高出許多。
模具驗收時也該請工廠提供模具壽命評估報告,說明在預期量產數量下,模具大約可以使用多久、哪些易損件(如頂針、滑塊)需要定期更換。長期配合的工廠通常會建立模具保養紀錄表,記錄每次生產後的保養狀況、累積模次,這份資料對品牌商掌握後續量產穩定度很有幫助,也是評估是否該規劃備用模具的依據。
模具驗收不是看一次成品,是確認整套系統能撐住未來幾十萬次生產。
開模是一次性投入成本高、修正代價也高的專案,與其事後補救,不如在開案前把容易被忽略的項目逐一檢查過。以下清單分成設計面、溝通面與驗收面三類,供開發團隊在簽約前比對。
模具開發這個領域近兩年出現幾個明顯的技術轉向,對品牌商規劃開案時程與預算都有實際影響,值得在開案前納入考量。
近兩年模流分析軟體的運算速度與介面易用性都有提升,過去只有大型模具廠才會投入的 CAE 分析,現在中小型模具廠也逐漸納入標準流程的一部分。這代表品牌商在詢價時,可以更明確地要求工廠提供模流分析報告作為報價附件,而不是只看模具結構圖跟報價單。如果合作的工廠無法提供這項服務,建議在開案前先確認清楚,避免後續因為流道設計問題導致試模次數增加。
隨著少量多樣訂單增加,部分模具廠開始導入快速換模(Quick Mold Change)系統,搭配標準化模座設計,縮短換模所需的停機時間。對品牌商而言,這代表小批量試產或打樣的交期有機會縮短,但同時也代表模具設計階段就要預先考慮標準化模座的相容性,這會影響初期模具設計的自由度,是一個需要跟工廠提前溝通的取捨點。
展望 2026 到 2027 年,模具開發的技術門檻不會大幅下降,但資訊透明度會持續提升,品牌商能取得的分析報告、驗收數據會比過去更完整。這對開發團隊來說是好事,代表可以用更具體的數據跟工廠討論,而不是只能憑經驗跟感覺判斷模具品質。我們在協助客戶規劃開案時程時,也建議把這些趨勢納入預算與時程規劃的參考基準。
從 DFM 審查、模流分析到試模驗收,我們提供完整的塑膠模具開發與射出成型代工服務,歡迎提供產品圖面,我們將依據實際需求提供諮詢與報價評估。

標準流程從產品設計確認到量產驗收,一般需要 4 到 8 週,實際時程取決於模具複雜度、鋼材選用與試模修正次數。結構簡單的單腔模具可能 4 週內完成,含滑塊或多腔結構的複雜模具則可能超過 8 週。建議在開案初期就跟工廠確認詳細的階段時程表,避免只得到一個模糊的總交期數字。
試模需要修模,是因為模具設計與模流分析再精準,實際成型時仍受到鋼材加工誤差、成型機台參數、材料批次差異等變數影響。T1 到 T3 的分階段試模,是透過逐步調整成型參數與必要的模具微調,讓成品逐漸收斂到符合規格的狀態,這是業界普遍的正常流程,不代表模具設計有問題。
不是強制規定,但實務上強烈建議不要省略。模流分析能在開模前提前發現流動不均、困氣、翹曲等問題,調整軟體參數的成本遠低於模具加工完成後才修改流道或冷卻結構的成本。對於結構複雜或外觀要求高的產品,跳過這一步往往導致後續修模次數增加,反而拖慢整體時程。
精密件的模具加工公差通常控制在 ±0.05mm 到 ±0.1mm 之間,實際標準依產品功能需求而定。有組裝配合需求的零件,公差要求通常更嚴格,需要考量多個零件公差疊加後是否仍能順利組裝。驗收時建議使用三次元量測儀(CMM)進行實際量測,而不是僅憑目視或卡尺判斷。
主要差異在使用壽命與耐腐蝕性。P20 預硬鋼加工成本較低,適合量產數量較少或打樣用途的模具,使用壽命約在 10 到 30 萬模次。S136 不鏽鋼耐腐蝕性佳,適合搭配含腐蝕性添加劑的材料或需要長期大量生產的案子,使用壽命可達 50 萬模次以上,但模具成本也相對較高,需要依據實際量產規模評估。
第一步是確認量測方式與基準是否一致,排除量測誤差的可能性。確認問題屬實後,依照合約約定的修模次數與流程,由工廠進行針對性修模,而不是直接要求整副模具重新加工。建議在開案前就把驗收標準、允收公差範圍、修模流程明確寫入合約附件,可以大幅減少驗收階段的爭議與溝通成本。
 廣太塑膠