
15
OCT
塑膠射出成型常見錯誤多數不是發生在機台運轉的那一刻,而是早在產品設計圖還沒送到模具廠之前就已經埋下。想降低重工與延期風險,關鍵在開案初期就把壁厚、澆口位置、脫模角度這三件事談清楚,並堅持打樣驗證再放量產。
許多品牌商第一次委外開發塑膠零件時,心裡想的多半是「找一家便宜又快的代工廠」,但等到試模報告出來,才發現外觀縮水、尺寸公差跑掉、甚至整批零件因為毛邊過多被客戶打回票。這些狀況說穿了都有跡可循,問題往往不是機台不夠精密,而是從設計、模具到量產的每一個環節,少了一道把關的程序。
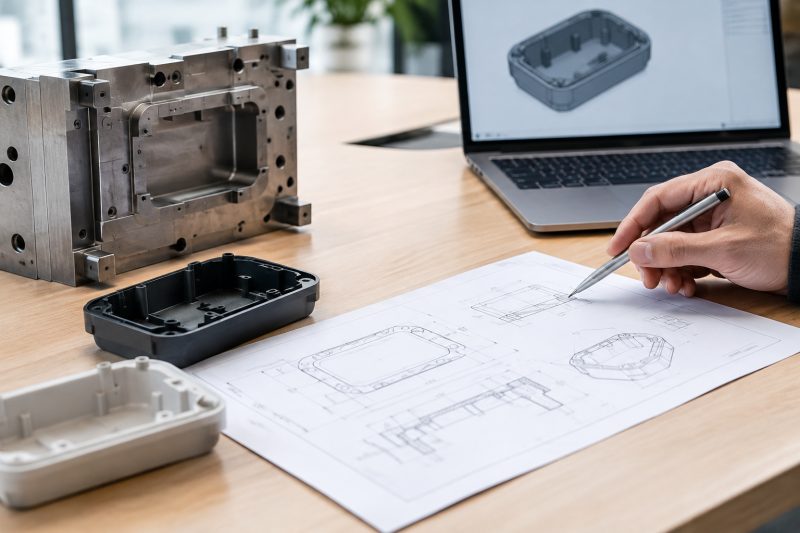
假設一家家電品牌委外開發一款塑膠外殼,工程師在設計時沿用舊款的厚度規格,沒有重新評估新外型的肉厚分布,送件開模後才發現轉角處比平面區厚了將近一倍。這類情境在業界並不少見,壁厚不均是射出成型最容易被低估的問題,因為它不會在 3D 圖檔上明顯跳出來,卻會在成品冷卻時以縮水痕、翹曲、甚至內部孔隙的形式呈現。
塑膠熔膠在模穴中流動時,厚壁區冷卻速度比薄壁區慢,兩者收縮率不一致就會產生應力集中,長期使用下容易在厚薄交界處出現裂紋。一般工程塑膠的建議壁厚多落在 1.5 毫米到 4 毫米之間,相鄰區域的厚度差異最好控制在三成以內,若設計上無法避免厚薄差距過大,通常會透過漸變過渡或局部掏空來緩解應力。
肋條是用來補強結構強度的常見設計,但不少設計師誤以為肋條越厚越堅固,實際上肋條厚度若超過主壁厚的六成,正面容易在肋條背面產生明顯縮水痕,外觀等級要求高的產品尤其容易在此翻船。業界常見的做法是將肋條厚度控制在主壁厚的五到六成,並搭配合適的脫模角度與圓角設計,兼顧強度與外觀。
澆口位置決定熔膠進入模穴的路徑與填充順序,若澆口選在不恰當的位置,容易造成流動不均、熔接線出現在外觀面或結構弱點處。以一個典型情境為例,若把澆口設在零件最薄的區域,熔膠尚未填滿模穴就已經開始冷卻,常會導致短射或表面光澤不均勻的問題。這部分建議在設計初期就導入模流分析,而不是等試模失敗才回頭檢討澆口設定。
延伸閱讀:塑膠產品量產完整指南:從打樣到出貨的關鍵流程
試模報告出來卻跟預期落差很大,這個問題該怎麼排查?多數情況下答案不是材料或機台,而是模具本身的冷卻系統、排氣設計或公差配合出了狀況。模具是整個射出成型流程的核心,一旦模具設計有缺陷,後續不管換多少次材料或調整多少次參數,都很難徹底解決問題,只能在症狀上打轉。
冷卻水路若只做單一迴路、沒有依照零件形狀分區設計,厚壁區與薄壁區的冷卻速度差異會被放大,成品容易出現翹曲變形。業界常見做法是依零件結構分區設定多組水路,必要時搭配隨形冷卻技術,讓冷卻更均勻,進而縮短成型週期並提升尺寸穩定性。
模穴內的空氣若無法順利排出,熔膠填充時會把空氣壓縮在角落,輕則造成表面燒焦痕,重則直接短射。排氣溝的深度通常只有幾絲的等級,太深會造成毛邊,太淺又排氣不良,這個拿捏需要模具設計與試模團隊反覆微調,而不是一次到位的數字套用。
不同塑膠材料的收縮率差異很大,同樣的模具尺寸,換了材料卻沒有重新計算收縮補償,成品尺寸就會跟圖面對不上。這是許多新手品牌商第一次開模時容易忽略的細節,誤以為模具做出來就是「標準答案」,卻沒意識到材料特性才是決定最終尺寸的關鍵變數。
模具設計的缺陷不會在試模一次就現形,通常是量產後才逐漸浮現。
| 比較項目 | 一般泛用塑膠(如PP、PS) | 工程塑膠(如POM、PC) | 強化工程塑膠(如PA+GF) |
|---|---|---|---|
| 耐衝擊性 | 中等,低溫易脆化 | 佳,尺寸穩定性高 | 優異,適合結構承重件 |
| 耐熱性 | 一般約60-80°C | 較高約100-120°C | 可達150°C以上 |
| 成本區間 | 較低 | 中等 | 較高 |
| 適用情境 | 外殼、一次性包裝 | 精密齒輪、結構件 | 工業設備、戶外零件 |
材料選錯是塑膠射出成型中代價最高的錯誤之一,因為它不像設計缺陷可以靠改模解決,往往要整批重新開發。常見的狀況是品牌商為了壓低成本選用泛用塑膠,卻把產品用在需要承受反覆機械應力或戶外曝曬的場景,結果零件在使用半年內就出現脆化、龜裂。
材料的耐熱性、耐候性數據多半是在實驗室標準條件下測得,實際使用環境若長期處於高溫或高濕狀態,材料性能會加速劣化。選材時應該把實際使用場景的溫濕度範圍納入考量,而不是只看規格表上的常溫數據。
塑膠零件若會接觸清潔劑、油脂或其他化學品,材料的耐化學性就是關鍵指標,忽略這一步常導致零件在實際使用中出現應力龜裂。建議在量產前針對實際接觸的化學品做相容性測試,而非僅參考材料供應商的通用數據表。
延伸閱讀:工程塑膠零件完整指南:定義、材質選用與量產流程
假設某批零件在前三個月量產都正常,進入第四個月卻突然大量出現縮水痕與毛邊,問題多半不是機台故障,而是製程參數沒有隨著環境或原料批次變化做調整。射出成型的製程參數包括射出壓力、保壓時間、模溫、料溫等,這些數值不是設定一次就能一勞永逸,原料濕度、室溫變化、模具磨損都會影響最終成品品質。
保壓時間太短,熔膠還沒完全填滿收縮的空間就已經停止加壓,容易產生縮水痕或凹陷;保壓時間太長則可能在澆口處形成過度充填的毛邊。這個參數需要依據零件厚度與澆口尺寸反覆試驗,沒有一套放諸四海皆準的公式。
部分工程塑膠如PC、PA對濕度非常敏感,若原料乾燥時間或溫度不足,殘留水分在高溫射出時會引發水解反應,導致材料分子鏈斷裂,成品脆化或出現銀絲紋。這類問題常被誤判為材料品質不良,實際上源頭是乾燥製程沒有落實。
模溫過低會導致流動性不足、表面光澤不均;模溫過高則可能延長冷卻時間、增加翹曲風險。量產時應該定期監控模溫波動,尤其是連續生產多個班次後,模具本身的熱累積也會影響後續批次的成型品質。
量產問題多半不是單一原因造成,而是設計餘量不足、模具老化、環境變化三者疊加後才顯現出來,單靠調整一項參數很難根治。
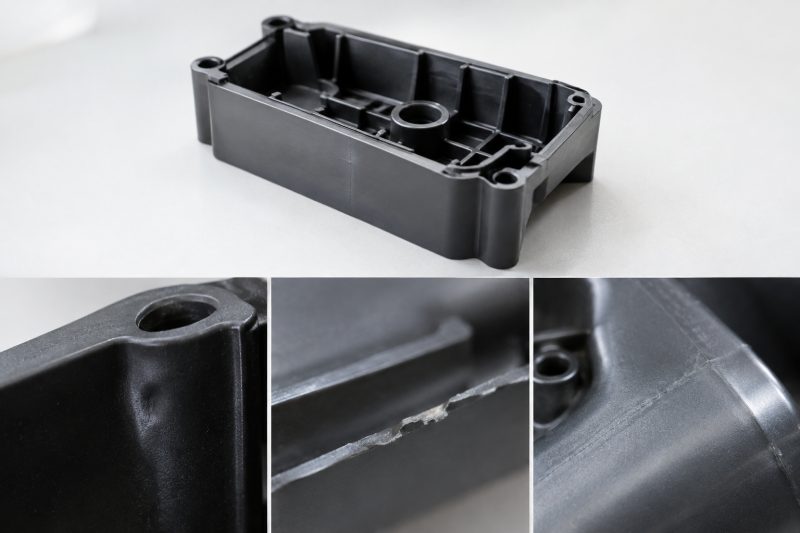
塑膠射出成型的外觀瑕疵該如何判斷是設計問題還是製程問題?這是多數品牌商第一次收到瑕疵品時最常問的問題,答案要從瑕疵發生的位置與規律性來判斷。
縮水痕通常出現在肋條背面、厚薄交界處或轉角處,這類瑕疵若固定出現在同一位置,多半是設計階段的壁厚分布問題;若是隨機出現在不同位置,則可能與保壓時間或模溫控制有關。
毛邊常見於模具分模線、頂針孔周圍,若毛邊出現在固定位置且範圍不大,可能是模具局部磨損或合模面精度下降;若整個零件周邊都有輕微毛邊,則通常是射出壓力設定過高,超過模具鎖模力的承受範圍。
熔接線是兩股熔膠在模穴中會合時留下的痕跡,若出現在外觀面且特別明顯,問題通常回到澆口位置與流道設計,必須透過模流分析重新評估熔膠的填充路徑,單純調整製程參數很難根本解決。
一家運動器材品牌為了搶時效,曾考慮跳過打樣直接進入量產模具開發,這類決策在業界並不罕見,但風險也相對集中。假設直接開量產模而省略打樣驗證,一旦設計有結構性缺陷,修正成本會是打樣階段的數倍以上,因為量產模具的鋼材硬度與加工精度遠高於打樣模,修改難度與工時都大幅增加。
打樣模多半採用鋁合金或軟鋼材質,加工速度快、成本低,主要目的是驗證設計可行性與外觀效果;量產模則使用硬化鋼材,具備更長的使用壽命與更穩定的尺寸精度,但加工時間與成本也相對高出不少。這兩者的角色不該被混淆,跳過打樣直接開量產模,等於把設計風險全部轉嫁到最昂貴的那一關。
模流分析可以在開模前就模擬熔膠填充、冷卻收縮與潛在缺陷位置,成本遠低於實際開模後才發現問題再修改。許多品牌商因為預算考量省略這一步,結果試模後才發現澆口位置錯誤,整副模具的流道系統都要重新加工。
打樣階段若只做外觀確認,沒有涵蓋尺寸量測、材料性能測試與組裝驗證,很容易在量產後才發現組裝公差對不上或材料強度不足的問題。建議打樣階段就依照最終使用情境規劃完整的測試項目清單,而非僅做表面檢查。
省略打樣看似省了時間,實際上往往把風險留到成本最高的階段才爆發。
把前面提到的常見錯誤整理成一份檢核清單,有助於產品團隊在開案前、試模中、量產後三個階段都能有系統地把關,降低遺漏的機率。
這份清單的重點不是逐項打勾,而是建立「設計—模具—量產」三端持續溝通的習慣,多數失敗案例都是因為某一端單獨決策、沒有跟其他環節確認。
挑選塑膠射出成型代工廠時最容易犯的錯誤是什麼?多數品牌商把報價當成唯一比較基準,卻忽略了模流分析能力、打樣驗證流程與品管機制這些真正影響良率的因素。
報價低的代工廠不一定有完整的模流分析與打樣驗證能力,若為了壓低成本省略這些步驟,後續因設計缺陷導致的重工成本往往遠超過當初省下的開模費用。建議在比價的同時,明確詢問對方的打樣流程與驗證項目是否完整。
塑膠射出成型牽涉設計、模具、製程多個環節,若代工廠在試模階段無法清楚回報問題發生的具體原因,只給「已調整」這類模糊答覆,品牌商很難判斷問題是否真正解決,還是暫時掩蓋。清楚的問題分析報告與對應的改善紀錄,是評估代工廠專業度的重要指標。
量產穩定度取決於代工廠是否有明確的品管標準與定期抽檢機制,而不是只在出貨前做最終檢驗。建議在合作前確認對方的品管流程是否涵蓋原料進料檢驗、製程中抽檢與成品全檢等環節。
我們在協助客戶釐清塑膠零件開發需求時,通常會建議先釐清產品的使用情境與品質要求,再討論材料與模具規格,避免一開始就陷入單純比價的迴圈。如果正在規劃塑膠零件的開發案,歡迎參考我們的設計審查與打樣驗證服務,協助在開案初期就排除常見的結構性風險。
延伸閱讀:塑膠射出成型完整指南:原理、流程與模具設計入門如果您正在規劃塑膠零件的開發案,歡迎與我們聯繫,我們可以協助檢視設計圖面與模具規劃,在打樣前先排除常見的結構性風險,降低後續重工與延期的機率。

設計階段的壁厚不均與澆口位置不當是最常見的兩大錯誤,這些問題不會在3D圖面上明顯呈現,卻會在試模後以縮水痕、翹曲或短射的形式出現。多數重工案例回溯原因,最終都指向這兩個環節沒有在開模前做好模流分析確認。
不一定,打樣失敗要先判斷是設計問題還是製程參數問題。如果是澆口位置或結構性壁厚問題,確實可能需要修改模具;但若只是保壓時間或模溫設定不當,通常調整製程參數就能改善,不需要動到模具本身。
這通常與原料乾燥程度、環境溫濕度變化或模具累積磨損有關,並非機台本身故障。射出成型的製程參數需要隨原料批次與環境條件微調,如果長期沿用固定參數設定,確實容易在某幾批次出現品質波動。
材料選錯通常無法靠調整製程參數解決,因為材料的物理特性如耐熱性、耐衝擊性是固定的。如果材料與使用場景不相容,最務實的做法是重新評估材料規格並小批量試產驗證,而非直接大量生產後才發現問題。
打樣所需時間會依零件複雜度與模具廠排程而有差異,簡單結構的打樣模具加上試模調整,通常需要數週時間;若結構複雜或需要多次修模驗證,時程會相應拉長。建議在排定產品上市時程時,預留足夠的打樣與修模緩衝期。
熔接線幾乎都是設計與流道配置的問題,與材料品質關聯較小。熔接線是兩股熔膠在模穴中會合留下的痕跡,若位置明顯影響外觀,通常需要透過模流分析重新評估澆口數量與位置,而非更換材料解決。
 廣太塑膠