
25
SEP
射出成型代工是指品牌商或設計單位將塑膠零件的模具開發與量產交由專業工廠執行的委外生產模式,完整流程一般涵蓋需求確認、模具設計、試模修模、量產驗證到出貨驗收六個階段,首次打樣到小量試產通常需要 4 到 8 週。
很多研發主管第一次發包時,心裡想的是「圖面給廠商,等模具做完、零件生出來就好」,但實際走過一輪就會發現,中間每個環節都有機會卡住整個時程。有的案子在試模階段來回修改五、六次還過不了;有的則是模具做完才發現壁厚設計有問題,整套模具重新開粗。這篇文章就照著實際發包的先後順序,把每一步該怎麼做、該檢查什麼、常見的地雷在哪裡,一步一步攤開來講。
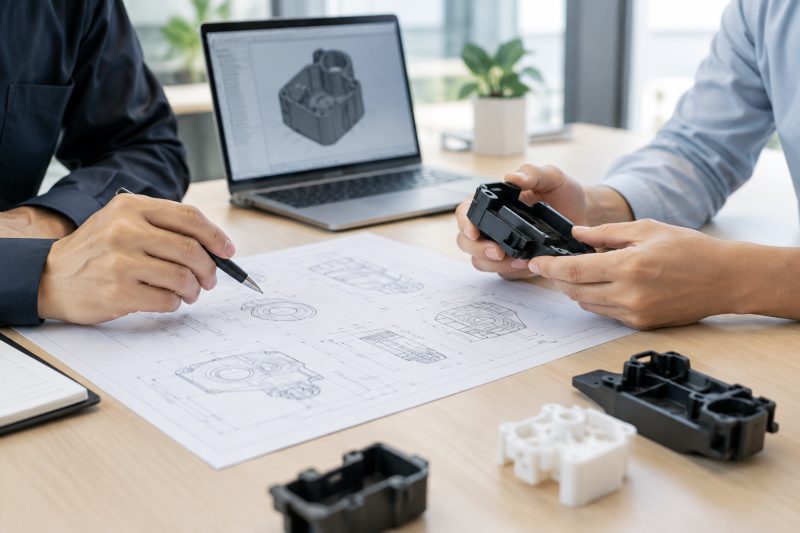
發包前的準備工作,決定了後面所有步驟能不能順利進行。這一步很多人會急著跳過,直接把 3D 檔案丟給廠商報價,結果報價出來卻對不上預期,來回溝通反而拖更久。
3D 檔案負責定義外型與內部結構,2D 工程圖則要標注公差、表面處理、材質規格這些 3D 檔案表達不出來的資訊。實務上常見的狀況是,客戶只提供 3D 檔案,公差、表面粗糙度全靠廠商猜測。這樣做的後果是,報價階段廠商只能抓一個大概範圍,等到真正開模才發現公差要求比想像中嚴,模具精度不夠又得重新調整。建議在發包前至少確認:關鍵尺寸公差(通常用 ISO 2768 或客戶自訂標準)、表面處理方式(如霧面、亮面、皮革紋)、材質牌號與顏色色號。
材料選錯,後面模具再怎麼調都救不回來。常見工程塑膠像 ABS、PC、PA66(尼龍加玻纖)、POM,各自的收縮率、流動性、耐熱溫度差異很大,直接影響模具設計的澆口位置與流道設定。壁厚部分,一般結構件建議控制在 1.5 到 3.5mm 之間,太薄容易充填不足,太厚則容易縮水(表面凹陷)與翹曲。這個階段如果能請廠商的工程端一起看圖,通常能提早抓出設計上的風險點,而不是等到開模才發現。
年產量預估會直接影響模具的穴數設計與鋼材等級選擇。年產量幾千件跟年產量幾十萬件,模具的設計邏輯完全不同,前者可能用單穴模具搭配一般模具鋼就夠,後者則需要考慮多穴模具與耐磨鋼材,否則模具壽命撐不到預期產量就得報廢重做。延伸閱讀:塑膠模具開發完整入門:流程、費用與新手必懂觀念
確認需求後,接下來就是找廠商。射出成型代工廠大致分成三種合作型態,各自適合的專案性質不同,選錯類型往往是後續溝通卡關的根本原因。
這類廠商專注在射出成型的生產端,模具可能是客戶自帶,或由客戶指定的模具廠開發,代工廠只負責量產射出。適合已經有成熟產品線、模具已經到位、只是需要擴充產能或轉換產地的品牌商。優點是分工清楚、成本透明,缺點是設計與生產分屬不同單位,出問題時容易互踢皮球。
從產品設計優化(DFM,可製造性設計)、模具開發、試模修模到量產全部包在同一家廠商內完成。這種模式適合新產品開發、對射出成型製程不熟悉的品牌商,因為設計與生產是同一個團隊,溝通成本較低,出問題時責任歸屬也清楚。缺點是議價空間相對較小,因為報價包含了設計服務的價值。
由貿易商或工程顧問公司居中協調,實際生產委外給下游工廠。這種模式適合對台灣供應鏈不熟悉的海外客戶,但中間層級增加,溝通與回饋速度通常會變慢,品質控管也較依賴中介方的把關能力。
| 比較項目 | 純代工型 | 一條龍型 | 代理協調型 |
|---|---|---|---|
| 適合對象 | 已有成熟模具的品牌商 | 新產品開發、初次發包客戶 | 不熟悉在地供應鏈的客戶 |
| 溝通複雜度 | 中等(設計與生產分開) | 低(單一窗口) | 高(多層轉達) |
| 報價透明度 | 高 | 中(含設計服務費) | 依中介方而定 |
| 建議專案類型 | 成熟量產轉單 | 新品開發、複雜結構件 | 國際採購、小量測試單 |
一條龍型代工廠適合新產品,純代工型才是老手的省錢選擇。
選廠時建議實際走訪工廠現場,觀察射出成型機台的維護狀況與現場 5S 管理,這比看廠商提供的簡報更能反映真實的製程能力。射出成型機的種類與噸數設定,也會影響廠商能承接的產品尺寸範圍,可以參考 維基百科的射出成型機說明 了解基本設備原理。
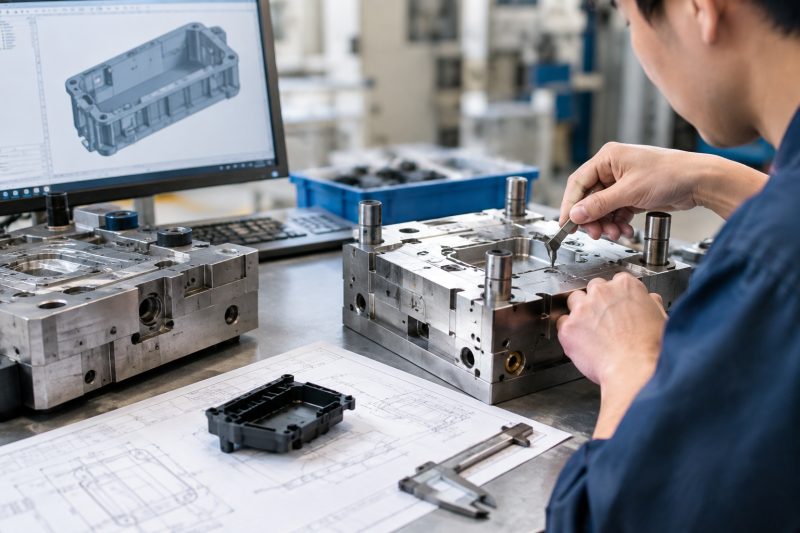
確定合作對象後,正式進入模具開發階段。這一步是整個代工流程裡最耗時、也最容易產生後續連鎖問題的環節,因為模具一旦開粗定案,修改成本會急遽上升。
在正式設計模具結構前,廠商應該先跑模流分析,模擬熔融塑膠在模穴內的填充路徑、冷卻速度與收縮變形。這一步能提前預測澆口位置是否合理、是否會有困氣或縮水風險。實務上,願意主動提供模流分析報告的廠商,通常代表工程端的技術深度較足,這也是評估代工廠實力的具體指標,而不是單看業務口頭保證「我們經驗很豐富」。
模流分析結果沒問題後,工程師會著手設計模具的公模、母模、頂出機構、冷卻水路設定。這階段客戶通常會收到模具結構圖(2D 或 3D),需要確認的重點包括:分模線位置是否會影響外觀、頂針位置是否會在產品表面留下痕跡、滑塊與斜銷設計是否影響脫模順暢度。
結構圖確認無誤後才會進入實際加工,包含 CNC 銑削、放電加工(EDM)、鑽孔攻牙等工序。這階段通常需要 3 到 5 週,視模具複雜度與穴數而定。加工期間建議定期跟廠商確認進度,避免到了預定試模日期才發現進度落後。
模具結構圖確認這一步千萬別急著簽名放行,一旦進入開粗加工,任何結構性修改(例如移動澆口位置、增加滑塊)都會產生額外的模具改造費用與時間成本,遠比在設計圖階段修改要昂貴許多。
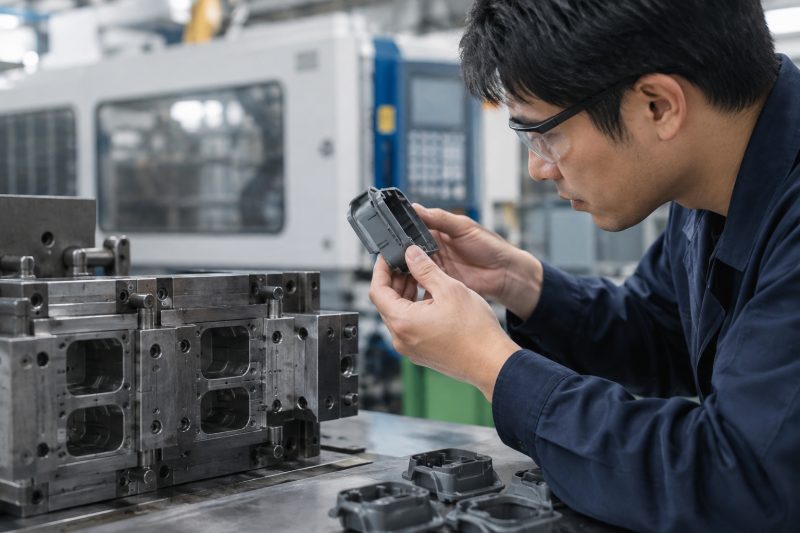
模具開粗完成後就會進入試模階段,這裡假設幾個實務上常見的情境,說明多數修模爭議是怎麼發生的,以及正確的處理方式應該是什麼樣子。
假設一款收納盒的側壁設計成完全垂直(脫模角為零),試模時很可能會出現頂出困難、產品表面被頂針拉傷、甚至頂針位置留下明顯白化痕跡。正確做法是在產品設計階段,垂直側壁至少保留 1 到 3 度的脫模角,深腔結構甚至需要更大角度。這個問題在圖面審查階段就該被抓出來,而不是等試模後才發現,因為修改脫模角有時候需要重新加工模仁,成本與時間都會增加。
如果產品設計上有一處壁厚特別厚(例如加強肋根部堆疊過厚),試模後常見的狀況是該處產生縮水凹陷,或整體零件因冷卻速度不均而翹曲變形。解法通常是修改肋位設計,採用等厚原則,或是調整澆口位置改變填充順序。這類問題如果在 DFM 階段就導入模流分析評估,多半可以提早避開,不用等實際試模才發現。
試模後發現的問題可以分成「製程參數可調整」與「模具結構需修改」兩類,前者像是保壓時間、料溫、模溫這些透過調機就能解決,後者才需要真正動到模具。常見的失控狀況是,廠商沒有先釐清問題根源,每次試模都用調機的方式應付結構性問題,結果修模次數越滾越多,時程一延再延。建議每次試模後都要求廠商提供書面的問題分析報告,區分清楚是製程問題還是結構問題,才能對症下藥。
試模修模次數多,通常不是模具品質差,是設計沒審到位。
試模修模通過之後,不代表可以直接大量生產。量產前還有一段驗證流程,這一步做得確實與否,直接決定量產階段的良率穩定度。
正式量產前,通常會安排一批小量試產,數量從幾百件到一兩千件不等,目的是驗證模具在連續生產狀態下的穩定性,而不只是單次試模的表現。這個階段會記錄良率、生產週期時間(Cycle Time)、以及是否有累積性的模具磨損問題。
小批量試產後,客戶端(或第三方)應該對首件進行完整量測,比對工程圖上的公差要求,確認關鍵尺寸都在允收範圍內。有量產經驗的品牌商通常會要求廠商提供類似 PPAP(生產件核准程序)的量測報告,這份報告會記錄每個關鍵尺寸的實測值與公差範圍,作為後續量產的品質基準線。
驗證流程的最後一步,是確認包裝方式、每箱數量、標籤資訊是否符合客戶需求,尤其是外銷產品,包裝規格往往牽涉到報關文件與運輸法規,這部分建議提早跟廠商溝通清楚,避免出貨前才發現包裝不符合需求,臨時追加費用又延誤出貨時程。
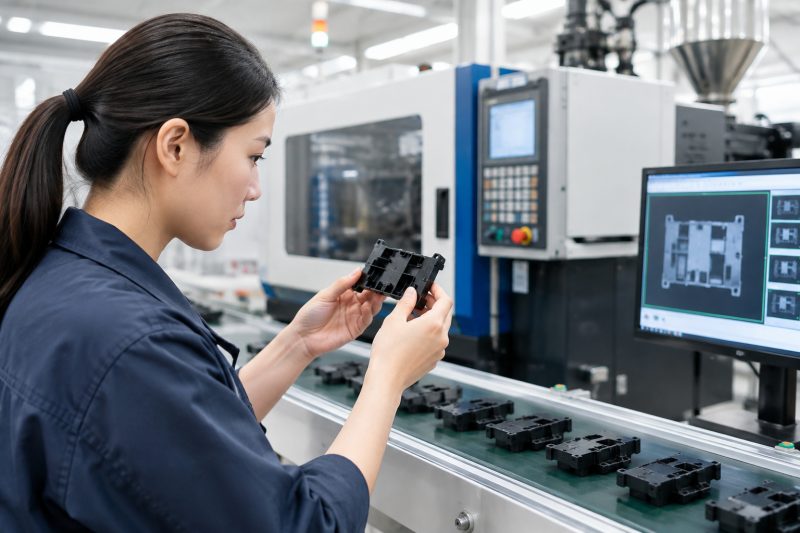
量產啟動之後,品質監控不是一次性的檢驗,而是持續進行的過程。這階段常見的問題是客戶端以為交給代工廠就沒事了,結果連續幾批貨都出現良率下滑,才回頭追問原因。
射出成型的品質穩定度,很大程度取決於料溫、模溫、射出壓力、保壓時間這些參數是否維持一致。專業的代工廠通常會建立製程參數記錄表,每批生產都留存數據,一旦良率出現異常,可以回溯比對是哪個參數出現偏移。客戶在發包時,可以主動詢問廠商是否有這類製程管控機制,這也是判斷廠商成熟度的具體指標。
量產階段的抽檢比例,通常會依照 AQL(允收品質水準)標準來設定,依產品的關鍵程度決定抽檢件數與允收不良數。一般消費性產品件可能用一般檢驗水準,但如果是承受結構應力或涉及安全的零件,建議提高抽檢比例,甚至要求全檢關鍵尺寸。
模具是消耗品,隨著射出次數增加,模仁會逐漸磨損,可能影響尺寸精度或表面光澤度。建議跟代工廠約定好模具保養週期,例如每生產一定次數就進行模具清潔、易損件(如頂針、彈簧)更換,這樣才能延長模具壽命,避免生產到一半才發現模具狀況不佳。
延伸閱讀:工程塑膠零件完整指南:定義、材質選用與量產流程
近兩年製造業普遍朝向數位化與永續方向調整,射出成型代工這個領域也不例外,這些趨勢會逐漸改變客戶與代工廠之間的合作方式。
越來越多代工廠導入生產監控系統,讓客戶可以透過線上平台即時查看訂單生產進度、良率狀況,甚至是機台稼動率。這種可視化的合作方式,能減少過去單靠電話或郵件回報進度的資訊落差,對於需要嚴格管控交期的品牌商來說,會是選廠時的加分項目。
隨著品牌商對永續供應鏈的要求提高,回收料(PCR,消費後回收塑膠)與生質基塑膠在部分非結構性零件上的應用逐漸增加。不過這類材料的收縮率與流動特性跟原生料不同,模具設計與製程參數都需要重新調校,選擇有相關材料實務經驗的代工廠會比較穩妥。
消費性產品的迭代速度加快,過去追求大批量、少樣式的生產模式,正逐漸被小批量、多樣化的訂單型態取代。這也讓具備快速換模能力、彈性排程機制的代工廠更受青睞,客戶在評估合作對象時,可以將換模時間與排程彈性列入考量項目。
選擇代工廠時,除了看價格與交期,也建議了解對方是否有導入生產可視化系統,這往往反映了廠商在管理成熟度上的投入程度,長期合作下來能省去不少溝通成本。
我們提供從產品設計優化、模具開發到量產驗證的整合服務,歡迎透過官方管道與我們聯繫,說明您的產品需求與時程規劃,我們會依實際狀況提供對應的技術諮詢與報價評估。

首次打樣到小量試產通常需要 4 到 8 週,實際時程取決於產品結構複雜度、模具穴數配置與修模次數。結構簡單、單穴模具的案子可能 4 週內完成,多穴模具或結構複雜的產品則可能拉長到 8 週以上,建議在發包前就跟廠商確認時程規劃,並預留修模的緩衝時間。
模具費用主要受模具尺寸、穴數、鋼材等級與結構複雜度(是否需要滑塊、斜銷)影響,實際金額需依產品圖面由廠商報價評估,沒有統一的固定行情。建議同時取得 2 到 3 家廠商的報價,並要求報價單列出模具鋼材規格與預估壽命,才能做真正對等的比較。
少量修模(1 到 3 次)是常見的正常現象,因為即使圖面審查再仔細,實際試模仍可能出現微調需求。但如果修模次數超過 5 次以上仍無法解決,通常代表產品設計階段的可製造性評估(DFM)沒做確實,或是模具結構設計本身有問題,建議重新檢視根本原因,而不是持續調整製程參數應付。
如果產品已經有成熟模具、只是需要轉換產地或擴充產能,適合選擇純代工型廠商,議價空間較大;如果是全新產品開發,對射出成型製程不熟悉,建議選擇一條龍型廠商,由同一團隊負責設計優化到量產,能減少溝通落差與責任歸屬爭議。
良率下滑第一步應該先調閱製程參數記錄,比對料溫、模溫、射出壓力等數值是否偏離正常區間,接著檢查模具是否累積磨損(例如頂針、模仁表面狀況)。如果代工廠沒有留存製程參數記錄的習慣,會很難回溯問題根源,這也是發包前應該事先確認的品管機制。
回收料(PCR)本身品質不一定比原生料差,但因為收縮率與流動特性不同,模具設計與製程參數需要重新調校才能達到理想品質,如果代工廠沒有相關實務經驗,直接沿用原生料的製程設定,確實容易出現品質不穩定的狀況,建議選擇有回收料應用經驗的廠商合作。
 廣太塑膠