
12
OCT
塑膠射出加工是將塑膠原料加熱熔融後,以高壓射入模具腔體冷卻成型的製造工法,完整流程從設計定案到量產出貨通常需要 4 到 8 週,模具結構越複雜、精度要求越高,所需時間越長。許多企業在開發塑膠零件時,常把重心全放在模具設計上,卻忽略了射出成型本身還有一連串實作步驟要走——從材料選定、試模調機到品質驗證,每一關都可能決定產品最終能不能順利量產。
說真的,不少客戶第一次接觸射出加工時會以為「模具做好就等於產品完成」,結果試模時才發現流痕、縮水、毛邊等問題一個接一個冒出來。這篇文章會照實際操作的順序,拆解每個步驟該注意什麼、常見的卡關點在哪裡,讓準備開發塑膠零件的企業,在跟代工廠溝通時能問到重點、抓得住進度。
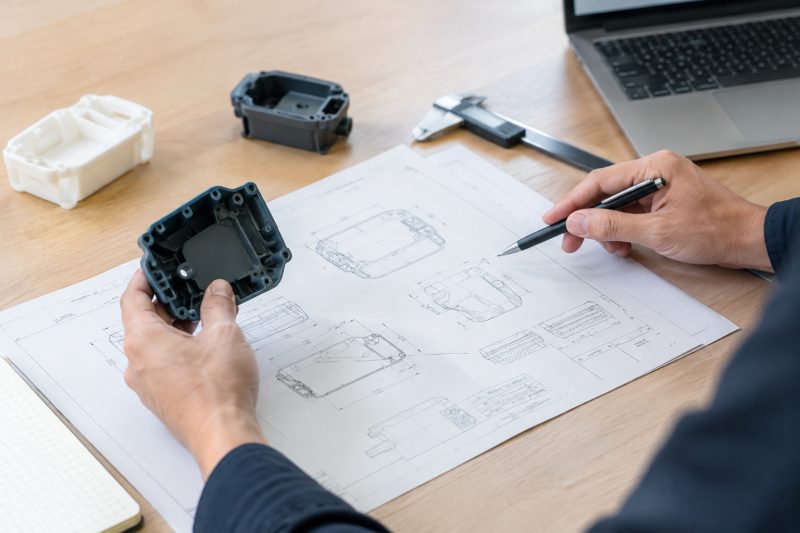
產品圖面進入模具開發前,設計確認是第一道關卡,這一步沒做紮實,後面所有流程都會跟著卡關。許多設計單位習慣先把外觀造型定案,結構細節留到後面再調整,但射出成型有自己的物理限制,不是畫得出來就做得出來。
塑膠件的壁厚如果忽厚忽薄,冷卻速度不一致,會導致表面縮水或內部應力集中,嚴重時直接變形。業界常見的做法是把壁厚控制在 1.5 到 3.5 毫米之間,並盡量維持均勻;轉角處則要加導圓角,避免應力集中造成裂痕。脫模角度(拔模角)通常建議抓 1 到 3 度,角度不夠的話,成品脫模時容易刮傷或卡在模具裡出不來。
不同塑膠原料的收縮率差異很大,像 PP 收縮率約在 1.5% 到 2.5%,而 PC 則接近 0.5% 到 0.7%,這會直接影響模具尺寸的設計基準。設計圖上的公差標示也要務實,一般射出成型的標準公差多落在 ±0.05 到 ±0.1 毫米之間,若圖面上標示比這更嚴苛的尺寸,就要先跟代工廠確認模具與製程是否能穩定達成,否則量產良率會很難看。
延伸閱讀:塑膠射出成型完整指南:原理、流程與模具設計入門設計確認階段投入的時間,往往能省下後段試模三到五倍的調整成本,這一步真的不能省。
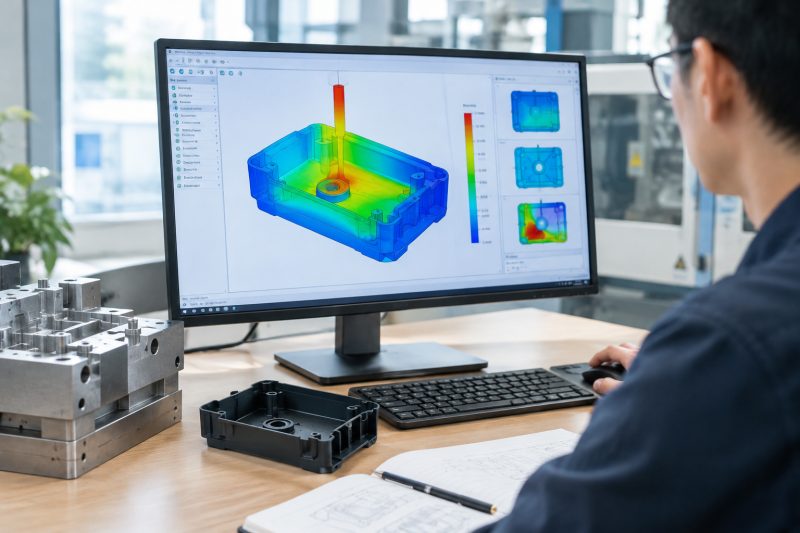
模流分析(Mold Flow Analysis)是在正式開模前,用軟體模擬塑膠熔膠在模具內的流動狀態,提前抓出可能發生的成型缺陷。這步驟常被客戶誤認為是「進階選配」,但對結構複雜或薄壁件來說,幾乎是必要流程,省下這筆分析費用,往往會在試模階段付出更高的修模代價。
工程師會先把產品的 3D 模型匯入模流分析軟體,常見的有 Moldflow 或 Moldex3D,接著依據產品結構判斷澆口(Gate)該開在哪個位置。澆口位置會直接影響熔膠填充的順暢度,位置不對,流動路徑太長或太不對稱,就容易產生流痕與接合線問題。
軟體會分別模擬熔膠填充模穴、保壓補縮、冷卻定型這三個階段的狀態,產出流動波前圖、壓力分佈圖、縮水率預測圖等報告。這些報告能具體指出哪個區域容易產生困氣(Air Trap)、哪裡保壓補不到導致縮水凹陷,工程師依此調整澆口數量或冷卻水路設定。
如果模擬結果顯示某個薄壁區域填充不足,設計端可能需要局部加厚或調整澆口位置;若冷卻不均勻,則可能要重新規劃模具內的冷卻水路設定。這個階段修正的成本,遠低於等模具做出來才發現問題再回頭改模。
模流分析省下的不是分析費,而是後段修模的時間與成本。
模具加工完成後,進入試模(T1、T2...)階段,這是整個塑膠射出加工流程中最考驗經驗的環節。試模不是「開一次機看結果」就結束,通常需要跑過好幾輪調整,才能讓成品穩定符合圖面要求。
首次試模主要觀察熔膠是否能完整填充模穴、有沒有明顯的缺料或毛邊,這階段還不追求完美尺寸,重點在確認模具結構本身沒有重大問題。如果 T1 就出現嚴重缺陷,像是模具排氣不良導致大範圍燒焦痕,通常要先回頭檢視模具加工,而不是急著調整射出機參數。
確認模具本身沒問題後,接下來就是調整射出壓力、保壓時間、模溫等參數,逐步讓成品尺寸收斂到公差範圍內。這階段通常要搭配三次元量測儀(CMM)逐一比對關鍵尺寸,確認每個特徵點都落在允收範圍。業界常見的情況是,單一參數調整往往會牽動其他尺寸跟著變化,比如拉長保壓時間能改善縮水,但也可能讓產品重量超出規格,這就是為什麼試模很少一次到位。
一份完整的試模報告應該包含:各次試模的參數紀錄、尺寸量測數據、外觀缺陷照片比對,以及最終確認的製程參數表。這份文件之後會變成量產的標準作業依據,如果代工廠給的試模報告只有一張「OK」的結論,沒有附上完整數據,後續量產出現問題時會很難追溯根因。
延伸閱讀:射出成型代工新手完整指南:流程、費用與選廠重點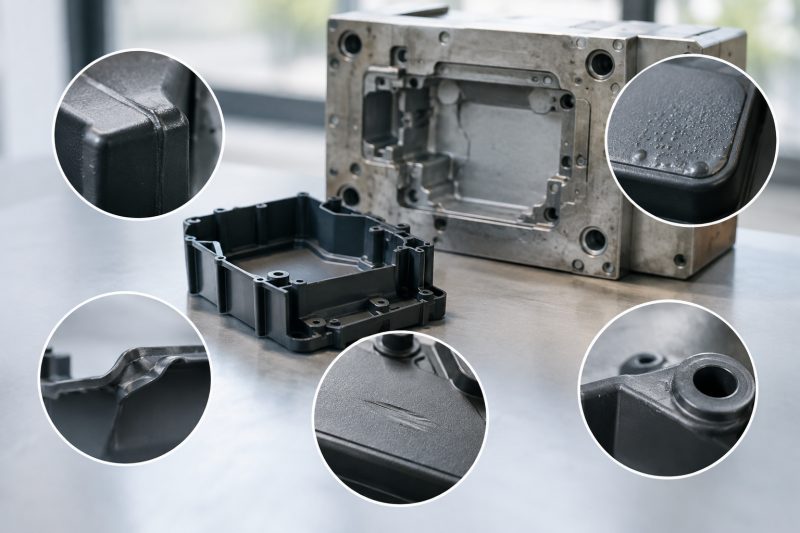
假設一家家電品牌委外開發一款按鍵外殼,模具加工完成後首次試模,成品外觀出現明顯的銀紋(Silver Streak),表面像是被劃出一條條白色紋路。這類狀況在實務上並不少見,原因往往不是單一環節出錯,而是材料乾燥、射速、模溫等因素交織的結果。以下整理幾種常見的射出缺陷與對應矯正方向,提供開發塑膠零件時的排查參考。
縮水凹陷(Sink Mark)多半發生在壁厚較厚或有加強肋的區域,冷卻時內部收縮比表面快,導致表面凹陷。矯正方向通常是延長保壓時間或提高保壓壓力,讓熔膠有足夠時間補縮。困氣燒焦(Burn Mark)則是模穴內空氣排不出去,被高壓熔膠壓縮產生高溫碳化,常見解法是在模具對應位置加開排氣溝,或降低射出速度減緩空氣壓縮速度。
翹曲變形常見於薄壁大面積的產品,冷卻不均勻造成內應力釋放後變形,矯正方式包括調整冷卻水路設定、延長冷卻時間,或檢討肋條設定是否平衡。毛邊溢料則多半是鎖模力不足,或模具合模面有磨損間隙,這種狀況通常需要回頭檢查模具狀態,單靠調整射出機參數效果有限。
前面提到的銀紋問題,常見原因其實是塑膠原料含水率過高,沒有確實乾燥就直接投料生產。像 PC、尼龍這類吸濕性較強的材料,若乾燥時間或溫度沒抓對,熔融時水分氣化就會在表面留下紋路。這也是為什麼成熟的代工廠會把原料乾燥紀錄列為標準作業流程的一環,而不是憑經驗抓時間。
多數射出缺陷不是單一原因造成,排查時要同時檢視材料、模具、參數三個面向,不能只盯著射出機調整。
射出成型的參數設定表面上看起來只有幾個數字,但實務操作上每個參數都會牽動其他環節,這也是為什麼同一副模具換不同師傅調機,出來的結果可能有落差。理解這三組核心參數的邏輯,能幫助客戶在跟代工廠討論品質問題時,問到真正關鍵的點。
射出壓力決定熔膠能不能順利填滿模穴,壓力不夠容易產生缺料;但壓力過高又可能造成毛邊或內應力過大。射出速度則影響熔膠填充的均勻度,速度太快容易產生噴射紋(Jetting),速度太慢則可能在薄壁區域還沒填滿就已經冷卻固化。這兩者通常要搭配分段設定,比如填充初期用較快速度、接近填滿時放慢速度,減少表面缺陷。
熔膠填滿模穴後,保壓階段的作用是補償冷卻收縮,確保產品尺寸穩定。保壓時間設定太短,收縮補不足會產生縮水;設定太長則可能讓澆口附近殘留過大應力,產品使用一段時間後出現裂紋。保壓壓力通常會抓射出壓力的 50% 到 80% 左右作為起始值,再依實際尺寸量測結果微調。
模溫看似只是輔助參數,實際上對成品外觀跟結構強度影響很大。模溫偏低,熔膠流動性變差,容易產生流痕與接合線明顯的問題;模溫偏高雖然有助於外觀光澤,但會拉長冷卻時間,影響生產效率。像 PC、PA 這類工程塑膠,建議模溫通常落在 60 到 100 度之間,實際數值仍要依材料供應商的技術資料與產品結構調整。
調整單一射出參數,等於同時在調整另外兩個你沒注意到的變因。
試模確認沒問題後,進入量產前的最後一道關卡,就是品質驗證。這階段的嚴謹程度,直接決定量產後的不良率高低,尤其對出貨到電子、家電、工業設備等領域的零件來說,客戶端的驗收標準通常更嚴格,這一關絕對不能馬虎。
首件檢驗是從量產模式下生產的第一批產品中抽樣,進行全尺寸量測、外觀檢查、材料特性驗證。常見做法是使用三次元量測儀針對圖面上標示的關鍵尺寸逐一比對,外觀則依產品等級訂定允收標準,比如電子殼件表面通常不允許有肉眼可見的流痕或色差。
除了單次量測結果合格,量產穩定性更重要的指標是製程能力分析,也就是常聽到的 Cpk 值。這是透過連續抽樣多模次的產品,計算尺寸分佈的穩定度,業界常見會要求關鍵尺寸的 Cpk 值達到 1.33 以上,代表製程在穩定狀態下不太容易出現超出公差的異常品。如果 Cpk 值偏低,即使當下抽檢合格,也代表量產過程仍有較高機率出現不良品。
一般量產多採抽樣檢驗,依 AQL(允收品質水準)標準決定抽樣數量與允收不良數。但對於涉及安全性或關鍵結構功能的零件,像是扣合機構或承重結構件,則建議採用全檢,或至少提高抽樣比例,避免少數不良品流入後端組裝線造成更大損失。
延伸閱讀:工程塑膠零件完整指南:定義、材質選用與量產流程
企業開發塑膠零件時,常見的合作模式大致分成三種:自行採購射出機自製、找單純的射出代工廠、或找能從設計到量產一條龍整合的 ODM 廠商。三種模式各有適合的情境,選錯合作模式往往是後續專案延遲或成本超支的根源。
| 比較項目 | 自製產線 | 單純射出代工 | ODM 整合服務 |
|---|---|---|---|
| 適合情境 | 長期大量、核心產品 | 已有完整模具與圖面 | 從設計到量產全程委外 |
| 前期投入 | 高(設備、人力、廠房) | 中(僅模具與試模費用) | 依案件規模報價 |
| 開發週期 | 依產能規劃,通常較長 | 依模具複雜度,約 4-8 週 | 依設計複雜度,約 8-16 週 |
| 品質責任歸屬 | 企業自行承擔 | 代工廠對成型品質負責 | 整合廠對全流程負責 |
| 彈性調整能力 | 最高,但反應速度受限於內部資源 | 中,需配合代工廠產線排程 | 較高,設計端可同步調整 |
如果企業內部已經有完整的產品設計與模具圖面,主要需要的是穩定的成型產能與品質控管,單純找射出代工廠會是效率較高的選擇。這種模式的溝通重點在於產能排程、品質標準對齊,以及模具維護的責任劃分。
若企業手上只有產品概念或功能需求,缺乏內部的結構設計與模具開發能力,找能從設計、模流分析、模具開發到量產一條龍服務的 ODM 廠商,可以減少跨廠溝通的落差與時間成本。這種合作模式特別適合電子、家電、運動器材等需要快速打樣驗證、又沒有內部模具團隊的品牌商。
整理開發塑膠零件的企業客戶最常詢問的幾個問題,釐清一些常見的認知落差,避免在專案溝通中花時間繞圈子。
是的,模具費用屬於一次性投入成本,通常在開發階段支付;射出單價則是每模次或每件成品的生產成本,依材料用量、成型週期、產量規模計算。兩者性質不同,不能混為一談,報價單上應該明確區分這兩項費用,避免後續認知落差。
實務上很少一次試模就能直接量產,多數案件需要跑過 2 到 4 次試模調整,才能讓尺寸與外觀穩定收斂到允收範圍。結構越複雜、公差要求越嚴格的產品,需要的試模次數通常越多,這也是為什麼在排專案時程時,要預留試模調整的緩衝時間。
試模次數不是代工廠能力差的證明,而是製程本來就需要的驗證步驟。
從設計檢討、模流分析到試模量產,每個環節都影響最終良率與成本。歡迎與我們聯繫,說明產品需求與圖面資訊,我們會依實際情況提供製程建議與報價評估。

完整流程通常需要 4 到 8 週,模具複雜度、試模調整次數、材料特性都會影響實際時程。結構單純的小型零件可能 4 週內完成,但精密度要求高或模穴數較多的模具,可能需要 8 週以上,建議在規劃產品上市時程時,預留足夠的緩衝空間。
射出成型涉及材料流動、冷卻收縮、模具結構等多重變因互相牽動,單次試模很難同時讓所有尺寸都落在公差範圍內。業界常見需要跑 2 到 4 次試模調整,透過每次量測結果微調參數,逐步讓製程穩定下來,這是正常的製程驗證步驟,不代表廠商能力有問題。
對結構簡單、壁厚均勻的產品,模流分析可能非必要;但對薄壁件、結構複雜或外觀要求高的產品,強烈建議執行。省略這個步驟雖然能省下分析費用,但後段試模若發現結構性問題需要修模,付出的時間與成本通常遠高於分析費用本身。
常見瑕疵包括縮水凹陷、流痕、銀紋、毛邊、翹曲變形等,多數可以透過參數調整、模具設計優化、材料乾燥管控來改善或避免。但要注意的是,同一個瑕疵可能有多種成因,排查時需要同時檢視材料、模具、參數三個面向,不能只靠單一方向調整。
基本製程邏輯相同,但實際操作細節會有差異。小量試產階段可能用手動或半自動方式取件,重點在驗證尺寸與外觀;進入大量量產後,通常會導入自動化取件、線上品管抽檢等機制,確保長時間連續生產下的品質穩定度,兩者在人力配置與品管頻率上會有明顯不同。
可以從試模報告的完整度判斷,包含參數紀錄、尺寸量測數據、缺陷照片比對是否齊全;也可以詢問對方是否執行模流分析、首件檢驗流程是否標準化。這些細節比報價單上的數字更能反映廠商的實際製程管控能力,建議在評估合作廠商時主動索取過往試模報告範例。
 廣太塑膠